पीवी (फोटोवोल्टिक) कंपोजिट फ्रेम के मौसम प्रतिरोध, सुरक्षात्मक प्रदर्शन, सतह की दिखावट और दीर्घकालिक विश्वसनीयता को बेहतर बनाने के लिए आमतौर पर फ्रेम की सतह पर स्प्रे कोटिंग की जाती है।
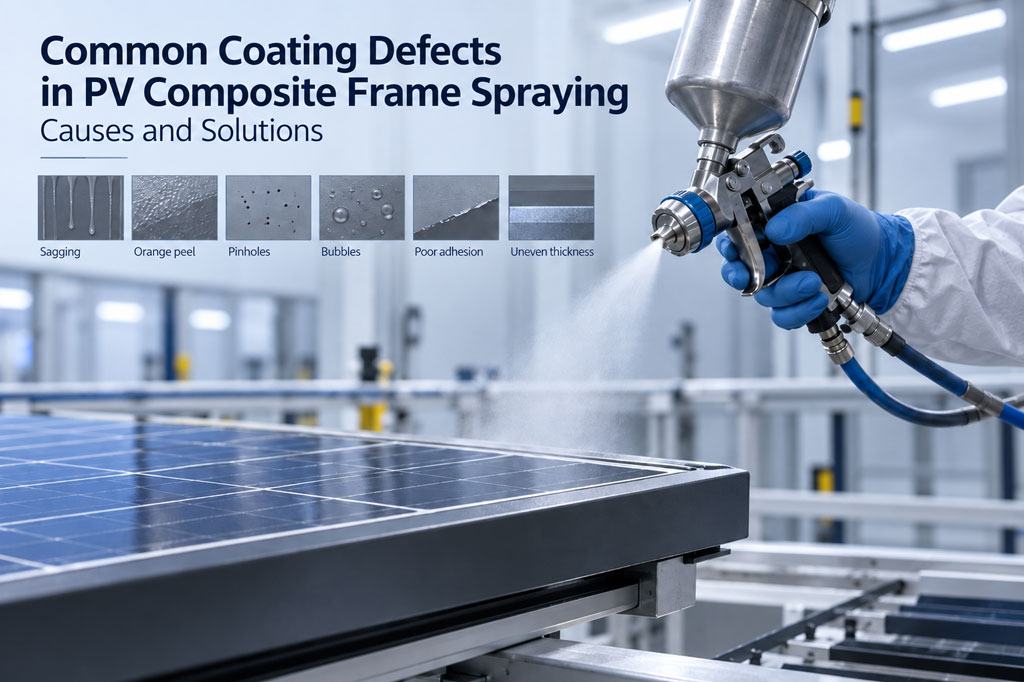
हालांकि, कंपोजिट सामग्री की सतह की विशेषताएं, कोटिंग की श्यानता, स्प्रे के पैरामीटर, अनुप्रयोग का वातावरण और क्योरिंग की स्थितियां अंतिम कोटिंग की गुणवत्ता को प्रभावित कर सकती हैं। यदि प्रक्रिया को सही ढंग से नियंत्रित नहीं किया जाता है, तो कोटिंग का बहना, संतरे के छिलके जैसी बनावट, छोटे छिद्र, बुलबुले, कमजोर आसंजन और रंग में अंतर जैसे दोष उत्पन्न हो सकते हैं।
इस लेख में पीवी कंपोजिट फ्रेम की स्प्रे कोटिंग के दौरान सामने आने वाले कुछ सबसे सामान्य दोषों का वर्णन किया गया है, उनके संभावित कारणों का विश्लेषण किया गया है और संबंधित समाधान प्रस्तुत किए गए हैं।
1. कोटिंग का बहना
1.1 दोष की पहचान
स्प्रे करने के बाद गुरुत्वाकर्षण के प्रभाव से कोटिंग नीचे की ओर बहने लगती है, जिससे फ्रेम की ऊर्ध्वाधर सतहों, कोनों या कुछ विशेष क्षेत्रों में स्पष्ट धारियां, लहरदार निशान या आंसू के आकार के निशान बन जाते हैं।
कोटिंग का बहना न केवल सतह की दिखावट को प्रभावित करता है, बल्कि कुछ स्थानों पर कोटिंग की मोटाई अत्यधिक बढ़ा सकता है, जिससे क्योरिंग प्रक्रिया और समग्र प्रदर्शन भी प्रभावित हो सकता है।
1.2 सामान्य कारण
संभावित कारणों में शामिल हैं:
- एक बार में स्प्रे की गई कोटिंग की मोटाई अत्यधिक होना;
- स्प्रे गन और वर्कपीस के बीच दूरी बहुत कम होना;
- स्प्रे गन की गति बहुत धीमी होना;
- कोटिंग की श्यानता बहुत कम होना;
- थिनर की अत्यधिक मात्रा मिलाना;
- स्प्रे दबाव या कोटिंग आउटपुट की अनुचित सेटिंग;
- कोटिंग की परतों के बीच पर्याप्त फ्लैश-ऑफ समय न देना;
- अनुप्रयोग तापमान कम होने के कारण विलायक का वाष्पीकरण धीमा होना।
1.3 समाधान
प्रत्येक स्प्रे पास में लगाई जाने वाली कोटिंग की मात्रा को सावधानीपूर्वक नियंत्रित करना चाहिए। आमतौर पर एक मोटी परत लगाने की तुलना में कई पतली परतें लगाना बेहतर होता है।
अनुशंसित अनुप्रयोग पैरामीटर के अनुसार कोटिंग की श्यानता, स्प्रे गन की दूरी, गन की गति और सामग्री के आउटपुट को समायोजित करना चाहिए। प्रत्येक स्प्रे पास के बीच पर्याप्त लेवलिंग और फ्लैश-ऑफ समय देना भी आवश्यक है।
जटिल प्रोफाइल वाले कंपोजिट फ्रेम के लिए ऊर्ध्वाधर सतहों, कोनों और खांचों पर विशेष ध्यान देना चाहिए, ताकि स्प्रे गन किसी एक स्थान पर बहुत लंबे समय तक न रुके।
2. संतरे के छिलके जैसी सतह
2.1 दोष की पहचान
स्प्रे की गई कोटिंग की सतह असमान दिखाई देती है और उस पर संतरे के छिलके जैसी महीन बनावट बन जाती है, जिससे सतह की चिकनाई और दृश्य एकरूपता कम हो जाती है।
हल्का ऑरेंज पील दोष सुरक्षात्मक प्रदर्शन को महत्वपूर्ण रूप से प्रभावित नहीं कर सकता, लेकिन गंभीर स्थिति में यह तैयार फ्रेम की बाहरी गुणवत्ता को स्पष्ट रूप से कम कर सकता है।
2.2 सामान्य कारण
सामान्य कारणों में शामिल हैं:
- कोटिंग की श्यानता बहुत अधिक होना;
- कोटिंग का पर्याप्त एटमाइजेशन न होना;
- स्प्रे गन और वर्कपीस के बीच दूरी बहुत अधिक होना;
- अनुचित स्प्रे दबाव;
- कोटिंग की अपर्याप्त मात्रा लगाना;
- विलायक का बहुत तेजी से वाष्पित होना;
- अनुप्रयोग तापमान बहुत अधिक होना;
- स्प्रे करने के बाद पर्याप्त लेवलिंग समय न देना।
2.3 समाधान
सबसे पहले, अनुशंसित अनुप्रयोग आवश्यकताओं के अनुसार कोटिंग की श्यानता को समायोजित करना चाहिए, ताकि कोटिंग का स्प्रे करना आसान और समान हो।
एटमाइजेशन की एकरूपता में सुधार करने के लिए हवा के दबाव, स्प्रे नोजल के आकार, स्प्रे गन की दूरी और स्प्रे गति को भी अनुकूलित करना चाहिए।
यदि अनुप्रयोग तापमान अपेक्षाकृत अधिक है, तो बहुत तेजी से वाष्पित होने वाले विलायकों से बचना चाहिए और कोटिंग को समतल होने के लिए पर्याप्त समय देना चाहिए।
3. छोटे छिद्र और गड्ढे
3.1 दोष की पहचान
कोटिंग की सतह पर सुई की नोक के आकार के छोटे छिद्र दिखाई देते हैं या कुछ स्थानों पर गोलाकार अथवा गड्ढे जैसी धंसी हुई संरचनाएं बन जाती हैं।
गंभीर पिनहोल और क्रेटर दोष कोटिंग की निरंतरता को बाधित कर सकते हैं और कुछ स्थानों पर कंपोजिट सब्सट्रेट को उजागर कर सकते हैं, जिससे कोटिंग की समग्र सुरक्षात्मक क्षमता कम हो जाती है।
3.2 सामान्य कारण
संभावित कारणों में शामिल हैं:
- सब्सट्रेट की सतह पर तेल, रिलीज एजेंट, सिलिकॉन आधारित संदूषक या अन्य अवशेष होना;
- धूल या अन्य अशुद्धियों का पूरी तरह साफ न होना;
- एक बार में अत्यधिक मोटी कोटिंग लगाना;
- क्योरिंग के दौरान निचली परत से हवा या वाष्पशील पदार्थों का बाहर निकलना;
- कंपोजिट सब्सट्रेट में अत्यधिक छिद्रयुक्त संरचना होना;
- कोटिंग में अपर्याप्त डीफोमिंग क्षमता होना;
- कोटिंग, विलायक या संपीड़ित हवा का दूषित होना।
कंपोजिट सामग्री से बने फ्रेम में सब्सट्रेट के भीतर या उसकी सतह पर मौजूद सूक्ष्म छिद्र भी पिनहोल बनने का एक महत्वपूर्ण कारण हो सकते हैं।
3.3 समाधान
स्प्रे करने से पहले कंपोजिट फ्रेम की सतह को अच्छी तरह साफ करना चाहिए, ताकि तेल, रिलीज एजेंट, धूल और अन्य संदूषकों को पूरी तरह हटाया जा सके।
अधिक छिद्रयुक्त सब्सट्रेट के लिए वास्तविक प्रक्रिया आवश्यकताओं के अनुसार सीलिंग प्राइमर, उपयुक्त अंडरकोट या कई पतली स्प्रे परतों का उपयोग किया जा सकता है।
प्रत्येक परत की मोटाई को नियंत्रित करना चाहिए, पर्याप्त फ्लैश-ऑफ समय देना चाहिए और यह सुनिश्चित करने के लिए संपीड़ित हवा की आपूर्ति की जांच करनी चाहिए कि वह साफ और सूखी हो।
4. कोटिंग में बुलबुले
4.1 दोष की पहचान
कोटिंग की सतह पर विभिन्न आकार के गोलाकार उभरे हुए हिस्से दिखाई देते हैं। कुछ बुलबुले क्योरिंग के दौरान फट सकते हैं और बाद में छोटे छिद्र या धंसे हुए निशान बना सकते हैं।
4.2 सामान्य कारण
सामान्य कारणों में शामिल हैं:
- सब्सट्रेट की सतह पर या उसके अंदर नमी होना;
- वातावरण में अत्यधिक आर्द्रता होना;
- कोटिंग की मोटाई अत्यधिक होना;
- निचली परत में हवा फंस जाना;
- क्योरिंग तापमान बहुत तेजी से बढ़ना;
- मिश्रण के दौरान कोटिंग में अत्यधिक हवा प्रवेश करना;
- अपर्याप्त फ्लैश-ऑफ समय।
4.3 समाधान
कोटिंग लगाने से पहले सब्सट्रेट पूरी तरह सूखा होना चाहिए। स्प्रे क्षेत्र के तापमान और आर्द्रता को भी उचित रूप से नियंत्रित करना चाहिए।
मिश्रण के बाद कोटिंग को उचित समय तक स्थिर रहने देना चाहिए या आवश्यक डीएरेशन प्रक्रिया अपनानी चाहिए, ताकि उसमें फंसी हुई हवा कम हो सके।
यदि हीट क्योरिंग का उपयोग किया जाता है, तो तापमान को अचानक बढ़ाने से बचना चाहिए। उचित फ्लैश-ऑफ समय और धीरे-धीरे तापमान बढ़ाने से बुलबुले बनने की संभावना कम हो सकती है।
5. कोटिंग का कमजोर आसंजन
5.1 दोष की पहचान
कोटिंग आसानी से छिलने या परतों के रूप में अलग होने लगती है। क्रॉस-कट परीक्षण, टेप परीक्षण, यांत्रिक प्रभाव या बाद की प्रोसेसिंग के दौरान भी परतों का अलग होना दिखाई दे सकता है।
लंबे समय तक बाहरी वातावरण में उपयोग किए जाने वाले पीवी मॉड्यूल के लिए कोटिंग का आसंजन कंपोजिट फ्रेम की सबसे महत्वपूर्ण बुनियादी प्रदर्शन आवश्यकताओं में से एक है।
5.2 सामान्य कारण
संभावित कारणों में शामिल हैं:
- सब्सट्रेट की सतह पर धूल, तेल या रिलीज एजेंट के अवशेष होना;
- सतह की ऊर्जा कम होना;
- सब्सट्रेट की सतह अत्यधिक चिकनी होना;
- सतह का अपर्याप्त पूर्व-उपचार;
- कोटिंग और कंपोजिट सब्सट्रेट के बीच खराब अनुकूलता;
- क्योरिंग पूरी न होना;
- अनुपयुक्त तापमान या आर्द्रता;
- प्राइमर और टॉपकोट के बीच अनुकूलता संबंधी समस्याएं।
5.3 समाधान
स्प्रे करने से पहले सब्सट्रेट की सतह का उचित पूर्व-उपचार करना अत्यंत आवश्यक है।
कंपोजिट फ्रेम की सामग्री के प्रकार के अनुसार सफाई, सैंडिंग, प्लाज्मा उपचार, फ्लेम उपचार या अनुकूल प्राइमर का उपयोग करके सतह की स्थिति और कोटिंग के आसंजन में सुधार किया जा सकता है।
इसके अतिरिक्त, कंपोजिट सामग्री के लिए विशेष रूप से विकसित और सब्सट्रेट के साथ अच्छी अनुकूलता वाली कोटिंग प्रणाली का चयन करना चाहिए। क्योरिंग प्रक्रिया को अनुशंसित परिस्थितियों के अनुसार पूरी तरह संपन्न करना चाहिए।
6. कोटिंग की असमान मोटाई
6.1 दोष की पहचान
फ्रेम के विभिन्न क्षेत्रों में कोटिंग की मोटाई में स्पष्ट अंतर दिखाई देता है। कुछ स्थानों पर परत अत्यधिक मोटी हो सकती है, जबकि अन्य स्थानों पर बहुत पतली या अपर्याप्त हो सकती है।
यह समस्या विशेष रूप से कंपोजिट फ्रेम प्रोफाइल के कोनों, खांचों, आंतरिक सतहों और जोड़ वाले क्षेत्रों में आम है।
6.2 सामान्य कारण
सामान्य कारणों में शामिल हैं:
- स्प्रे गन की गति अस्थिर होना;
- स्प्रे गन और वर्कपीस के बीच दूरी लगातार बदलना;
- स्प्रे करने के कोण में असंगति;
- स्प्रे पैटर्न के ओवरलैप अनुपात का अनुचित होना;
- स्वचालित स्प्रे पथ का गलत डिजाइन;
- फ्रेम की जटिल संरचना के कारण स्प्रे शैडो क्षेत्र बनना;
- स्प्रे नोजल का घिस जाना या बंद होना।
6.3 समाधान
स्प्रे गन की दूरी, गति और स्प्रे कोण को यथासंभव स्थिर रखना चाहिए।
स्वचालित स्प्रे उपकरण का उपयोग करते समय गन के पथ, कार्य चक्र के समय और ओवरलैप क्षेत्रों को अनुकूलित करके पूरे फ्रेम पर कोटिंग की मोटाई में एकरूपता लाई जा सकती है।
कोनों, खांचों और अन्य जटिल क्षेत्रों में लक्षित टच-अप स्प्रे किया जा सकता है। हालांकि, इन क्षेत्रों में अत्यधिक मोटी परत बनने से बचना चाहिए।
7. सब्सट्रेट का दिखाई देना या बिना कोटिंग वाले क्षेत्र
7.1 दोष की पहचान
फ्रेम के कुछ क्षेत्र कोटिंग से पूरी तरह ढके नहीं होते, जिसके कारण कंपोजिट सब्सट्रेट का मूल रंग दिखाई देता है या कुछ स्थानों पर रंग अपेक्षाकृत हल्का दिखाई देता है।
7.2 सामान्य कारण
सामान्य कारणों में शामिल हैं:
- कोटिंग की अपर्याप्त मात्रा लगाना;
- स्प्रे पास के बीच पर्याप्त ओवरलैप न होना;
- फ्रेम की संरचना के कारण कुछ क्षेत्रों तक स्प्रे न पहुंचना;
- कोनों और जटिल क्षेत्रों में उचित टच-अप स्प्रे न करना;
- कोटिंग की छिपाने की क्षमता अपर्याप्त होना;
- सब्सट्रेट और टॉपकोट के रंगों में बड़ा अंतर होना।
7.3 समाधान
फ्रेम की ज्यामितीय संरचना के अनुसार स्प्रे पथ को सही ढंग से डिजाइन करना चाहिए, ताकि पास-पास के स्प्रे पैटर्न के बीच समान ओवरलैप बना रहे।
आंतरिक कोनों, अंतिम सतहों, खांचों और अन्य कठिन क्षेत्रों पर मुख्य सतह की कोटिंग से पहले या बाद में लक्षित प्री-स्प्रे या टच-अप स्प्रे करना चाहिए।
आवश्यकता पड़ने पर समग्र छिपाने की क्षमता और रंग की एकरूपता में सुधार के लिए अनुकूल प्राइमर का भी उपयोग किया जा सकता है।
8. कण और खुरदरी सतह
8.1 दोष की पहचान
कोटिंग की सतह पर दिखाई देने वाले कण, उभरे हुए बिंदु या खुरदरी बनावट बन जाती है, जिससे सतह की दिखावट और स्पर्श अनुभव दोनों प्रभावित होते हैं।
8.2 सामान्य कारण
संभावित कारणों में शामिल हैं:
- स्प्रे वातावरण में अत्यधिक धूल होना;
- सब्सट्रेट की अपर्याप्त सफाई;
- कोटिंग का पर्याप्त फिल्ट्रेशन न होना;
- स्प्रे गन के अंदर सूखी हुई कोटिंग या अशुद्धियां होना;
- संपीड़ित हवा का अपर्याप्त फिल्ट्रेशन;
- स्प्रे प्रक्रिया के दौरान ड्राई स्प्रे होना;
- स्प्रे की महीन बूंदों का हवा में सूख जाना और दोबारा वर्कपीस की सतह पर जमा होना।
8.3 समाधान
स्प्रे क्षेत्र की स्वच्छता को सावधानीपूर्वक नियंत्रित करना चाहिए और कोटिंग लगाने से पहले फ्रेम से धूल पूरी तरह हटानी चाहिए।
उपयोग से पहले प्रक्रिया आवश्यकताओं के अनुसार कोटिंग को फिल्टर करना चाहिए। स्प्रे गन, पाइपलाइन और कोटिंग आपूर्ति प्रणाली की नियमित सफाई भी आवश्यक है।
स्प्रे गन की दूरी, परिवेश तापमान और वायु प्रवाह को उचित रूप से नियंत्रित करके ड्राई स्प्रे के कारण होने वाली सतह की खुरदराहट को भी कम किया जा सकता है।
9. रंग में अंतर और चमक की असंगति
9.1 दोष की पहचान
एक ही कंपोजिट फ्रेम के विभिन्न क्षेत्रों या अलग-अलग उत्पादन बैचों में रंग की गहराई, चमक के स्तर या स्थानीय सतह की दिखावट में अंतर दिखाई दे सकता है।
ये दोष विशेष रूप से काले या गहरे रंग के पीवी फ्रेम और उच्च दृश्य गुणवत्ता की आवश्यकता वाले उत्पादों में अधिक स्पष्ट दिखाई देते हैं।
9.2 सामान्य कारण
संभावित कारणों में शामिल हैं:
- कोटिंग का पर्याप्त मिश्रण न होना;
- कोटिंग के विभिन्न बैचों के बीच अंतर;
- कोटिंग की असमान मोटाई;
- स्प्रे पैरामीटर में बदलाव;
- क्योरिंग तापमान या समय में अंतर;
- सब्सट्रेट के रंग में भिन्नता;
- स्प्रे वातावरण में महत्वपूर्ण बदलाव।
9.3 समाधान
उपयोग से पहले कोटिंग को अच्छी तरह मिलाना चाहिए। एक ही उत्पादन बैच के भीतर यथासंभव समान कच्ची सामग्री और अनुप्रयोग परिस्थितियों को बनाए रखना चाहिए।
कोटिंग की मोटाई, स्प्रे दूरी, स्प्रे गति और क्योरिंग की स्थितियां भी स्थिर रखनी चाहिए।
जिन उत्पादों के लिए रंग की एकरूपता की सख्त आवश्यकता होती है, उनके लिए मानक रंग नमूने, चमक के मानक और बैच निरीक्षण प्रक्रियाएं स्थापित की जा सकती हैं।
10. कोटिंग में दरारें
10.1 दोष की पहचान
कोटिंग की सतह पर महीन दरारें या स्पष्ट टूट-फूट दिखाई देती है। ये दरारें क्योरिंग के तुरंत बाद बन सकती हैं या तापीय चक्रों तथा लंबे समय तक बाहरी वातावरण के संपर्क में रहने के बाद धीरे-धीरे विकसित हो सकती हैं।
10.2 सामान्य कारण
संभावित कारणों में शामिल हैं:
- एक ही परत में अत्यधिक मोटी कोटिंग लगाना;
- कोटिंग में पर्याप्त लचीलापन न होना;
- अत्यधिक क्योरिंग;
- कोटिंग और सब्सट्रेट के तापीय विस्तार गुणों में अंतर;
- कंपोजिट फ्रेम का विकृत होना;
- प्राइमर और टॉपकोट प्रणालियों के बीच असंगति।
10.3 समाधान
कोटिंग की उचित मोटाई बनाए रखनी चाहिए और ऐसी कोटिंग प्रणाली का चयन करना चाहिए जिसमें अच्छा लचीलापन, मौसम प्रतिरोध और कंपोजिट सब्सट्रेट के साथ अनुकूलता हो।
लंबे समय तक बाहरी उपयोग के लिए बनाए गए पीवी कंपोजिट फ्रेम में केवल प्रारंभिक दिखावट का मूल्यांकन पर्याप्त नहीं है। कोटिंग प्रणाली की विश्वसनीयता को तापीय चक्र परीक्षण, नम-ताप परीक्षण और यूवी एजिंग परीक्षण जैसे तरीकों से भी सत्यापित करना चाहिए।
11. अपर्याप्त क्योरिंग या चिपचिपापन
11.1 दोष की पहचान
निर्धारित क्योरिंग अवधि पूरी होने के बाद भी कोटिंग नरम या चिपचिपी बनी रहती है। ऐसी सतह पर धूल आसानी से चिपक सकती है, दबाव के निशान बन सकते हैं या पैकेजिंग और बाद की असेंबली प्रक्रिया प्रभावित हो सकती है।
11.2 सामान्य कारण
संभावित कारणों में शामिल हैं:
- क्योरिंग समय अपर्याप्त होना;
- क्योरिंग तापमान बहुत कम होना;
- दो-घटक कोटिंग प्रणाली में गलत मिश्रण अनुपात;
- कोटिंग की अत्यधिक मोटाई;
- परिवेश तापमान कम या आर्द्रता अधिक होना;
- कोटिंग की पॉट लाइफ समाप्त हो जाना;
- कोटिंग के घटकों का पर्याप्त मिश्रण न होना।
11.3 समाधान
अनुप्रयोग के दौरान अनुशंसित मिश्रण अनुपात, मिश्रण प्रक्रिया, इंडक्शन समय, पॉट लाइफ और क्योरिंग परिस्थितियों को सख्ती से नियंत्रित करना चाहिए।
बेकिंग या हीट-क्योरिंग प्रक्रियाओं में केवल क्योरिंग उपकरण पर दिखाई देने वाले हवा के तापमान पर निर्भर नहीं रहना चाहिए। इसके बजाय वर्कपीस के वास्तविक तापमान पर भी ध्यान देना आवश्यक है।
क्योरिंग तापमान, क्योरिंग समय और उत्पादन चक्र के पैरामीटर का रिकॉर्ड रखने से विभिन्न उत्पादन बैचों के बीच गुणवत्ता की एकरूपता में सुधार किया जा सकता है।
निष्कर्ष
पीवी कंपोजिट फ्रेम की स्प्रे कोटिंग की गुणवत्ता किसी एक पैरामीटर पर निर्भर नहीं करती। यह सब्सट्रेट, कोटिंग सामग्री, स्प्रे उपकरण, अनुप्रयोग वातावरण और प्रक्रिया परिस्थितियों के संयुक्त प्रभाव का परिणाम होती है।
कोटिंग का बहना, संतरे के छिलके जैसी बनावट, छोटे छिद्र, बुलबुले, कमजोर आसंजन, असमान परत की मोटाई, रंग में अंतर और दरारें जैसे सामान्य दोषों को उचित सब्सट्रेट पूर्व-उपचार, स्थिर कोटिंग तैयारी, अनुकूलित स्प्रे पैरामीटर और नियंत्रित फ्लैश-ऑफ तथा क्योरिंग परिस्थितियों के माध्यम से काफी हद तक कम किया जा सकता है।
पीवी कंपोजिट फ्रेम के बड़े पैमाने पर उत्पादन में उपयुक्त कोटिंग प्रणाली के साथ स्थिर और दोहराने योग्य स्प्रे प्रक्रिया अपनाना अत्यंत आवश्यक है। इससे कोटिंग दोषों को कम करने, सतह की दिखावट में एकरूपता बढ़ाने और समग्र उत्पादन की गुणवत्ता तथा उपज में सुधार करने में मदद मिलती है।