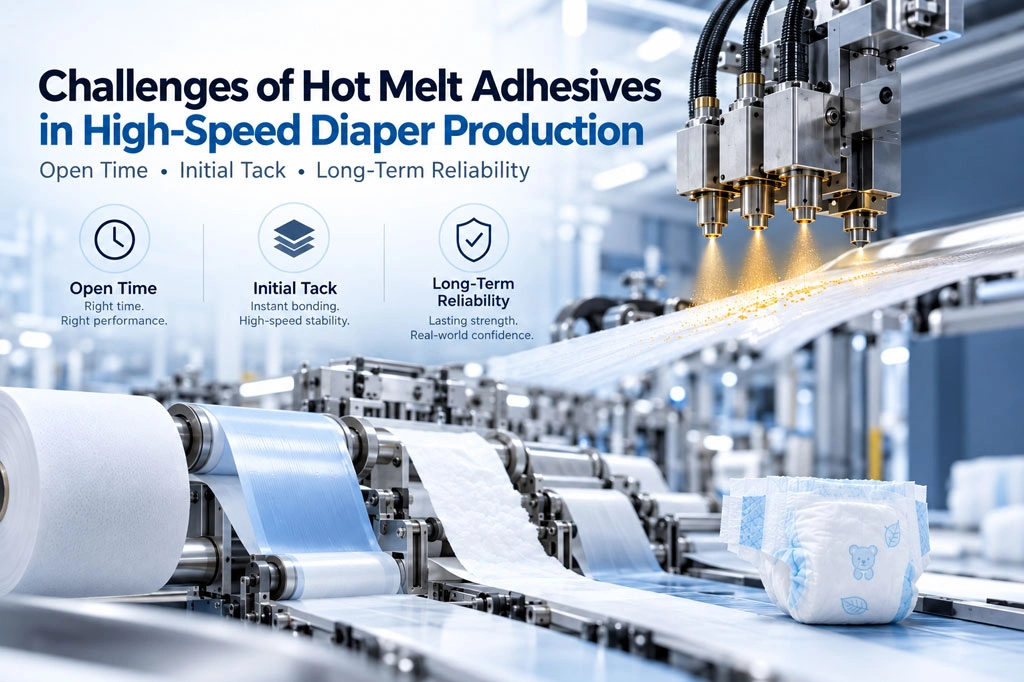
आधुनिक डायपर निर्माण उद्योग अधिक उत्पादन गति, पतली उत्पाद संरचना और उच्च स्तर के स्वचालन की ओर बढ़ रहा है। हाई-स्पीड उत्पादन लाइन पर नॉनवोवन फैब्रिक, सांस लेने योग्य PE फिल्म, अवशोषक कोर, इलास्टिक सामग्री और अन्य घटकों को बहुत कम समय में अनवाइंडिंग, एडहेसिव लगाने, लैमिनेशन, प्रेसिंग, कटिंग और पैकेजिंग जैसी प्रक्रियाओं से गुजरना पड़ता है।
जैसे-जैसे उत्पादन की गति बढ़ती है, देखने में सरल लगने वाली बॉन्डिंग प्रक्रिया अधिक चुनौतीपूर्ण हो जाती है।
हाई-स्पीड डायपर निर्माण में केवल उच्च बॉन्डिंग स्ट्रेंथ होना पर्याप्त नहीं है। स्वच्छता उत्पादों के लिए उपयोग किए जाने वाले हॉट मेल्ट एडहेसिव को सीमित प्रोसेसिंग समय के भीतर सब्सट्रेट की सतह को तेजी से गीला करके प्रभावी बॉन्ड बनाना चाहिए। इसके साथ ही ओपन टाइम, प्रारंभिक चिपकने की क्षमता, दीर्घकालिक विश्वसनीयता और निरंतर स्थिर स्प्रे प्रदर्शन के बीच उचित संतुलन बनाए रखना भी आवश्यक है।
इन सभी कारकों में ओपन टाइम, प्रारंभिक चिपकने की क्षमता और दीर्घकालिक विश्वसनीयता हाई-स्पीड डायपर उत्पादन के लिए विशेष रूप से महत्वपूर्ण हैं।
1. हाई-स्पीड उत्पादन में डायपर हॉट मेल्ट एडहेसिव से अधिक प्रदर्शन की आवश्यकता क्यों होती है?
डायपर निर्माण में हॉट मेल्ट एडहेसिव का उपयोग आमतौर पर कई स्थानों पर किया जाता है, जिनमें शामिल हैं:
- नॉनवोवन फैब्रिक और बैकशीट फिल्म के बीच संरचनात्मक बॉन्डिंग;
- अवशोषक कोर और अन्य संरचनात्मक परतों को स्थिर करना;
- कमरबंद और पैरों के किनारों में उपयोग की जाने वाली इलास्टिक सामग्री की बॉन्डिंग;
- अन्य ऐसे क्षेत्र जहाँ सामग्री की पोजिशनिंग, लैमिनेशन या संरचनात्मक स्थिरता आवश्यक होती है।
अपेक्षाकृत कम उत्पादन गति पर एडहेसिव लगाने और दो सामग्रियों के पूरी तरह लैमिनेट होने के बीच सामान्यतः अधिक समय उपलब्ध होता है।
हालाँकि, उत्पादन लाइन की गति बढ़ने के साथ यह उपलब्ध समय काफी कम हो जाता है।
नोजल से बाहर निकलने के बाद हॉट मेल्ट एडहेसिव निम्नलिखित चरणों से गुजर सकता है:
पिघले हुए एडहेसिव का छिड़काव → पहले सब्सट्रेट के संपर्क में आना → सामग्री का आगे बढ़ना → दूसरे सब्सट्रेट के साथ लैमिनेशन → प्रेसिंग → ठंडा होकर ठोस होना
यह पूरी प्रक्रिया बहुत कम समय में पूरी हो सकती है।
यदि एडहेसिव बहुत जल्दी ठंडा हो जाता है, तो दूसरे सब्सट्रेट के साथ लैमिनेशन होने से पहले उसकी सतह को पर्याप्त रूप से गीला करने की क्षमता कम हो सकती है। यदि प्रारंभिक चिपकने की क्षमता बहुत धीरे विकसित होती है, तो बाद की हाई-स्पीड कन्वेइंग प्रक्रिया के दौरान सामग्री अपनी स्थिति से खिसक सकती है।
दूसरी ओर, यदि एडहेसिव का फॉर्मूलेशन केवल तेज प्रारंभिक बॉन्डिंग पर केंद्रित हो और समय के साथ बॉन्डिंग प्रदर्शन को नजरअंदाज करे, तो भंडारण और वास्तविक उपयोग के दौरान डायपर की संरचनात्मक स्थिरता प्रभावित हो सकती है।
इसलिए, हाई-स्पीड उत्पादन में किसी एक प्रदर्शन पैरामीटर को अधिकतम करने के बजाय संतुलित एडहेसिव प्रणाली की आवश्यकता होती है।
चुनौती 1: ओपन टाइम का हाई-स्पीड लैमिनेशन समय के अनुरूप होना आवश्यक है
ओपन टाइम को सामान्यतः उस अवधि के रूप में समझा जाता है, जिसके दौरान हॉट मेल्ट एडहेसिव लगाए जाने के बाद भी दूसरे सब्सट्रेट के साथ प्रभावी बॉन्ड बना सकता है।
हाई-स्पीड डायपर उत्पादन में यह पैरामीटर विशेष रूप से महत्वपूर्ण है।
नॉनवोवन फैब्रिक, PE फिल्म या अन्य सब्सट्रेट पर छिड़काव के बाद एडहेसिव की प्रवाह क्षमता और सतह को गीला करने की विशेषताएँ हमेशा समान नहीं रहतीं। तापमान कम होने के साथ इसकी विस्कोसिटी धीरे-धीरे बढ़ती है, जब तक कि यह बॉन्डिंग सतह को पर्याप्त रूप से गीला करने में सक्षम नहीं रह जाता।
यदि प्रभावी ओपन टाइम बहुत कम हो और एडहेसिव लगाने के स्थान तथा लैमिनेशन के स्थान के बीच कुछ दूरी हो, तो निम्नलिखित समस्याएँ उत्पन्न हो सकती हैं:
- लैमिनेशन से पहले एडहेसिव की परत का समय से पहले ठंडा होना;
- दूसरे सब्सट्रेट की सतह का पर्याप्त रूप से गीला न होना;
- प्रभावी बॉन्डिंग क्षेत्र में कमी;
- कुछ स्थानों पर कमजोर बॉन्डिंग;
- बाद में परतों का अलग होना, किनारों का उठना या एडहेसिव बॉन्डिंग का विफल होना।
हालाँकि, अधिक लंबा ओपन टाइम हमेशा बेहतर नहीं होता।
यदि एडहेसिव बहुत लंबे समय तक अत्यधिक चिपचिपा बना रहता है, तो यह आगे की सामग्री परिवहन, लैमिनेशन और अन्य प्रोसेसिंग प्रक्रियाओं में बाधा उत्पन्न कर सकता है।
इसलिए, मुख्य बात यह है कि ओपन टाइम को वास्तविक उत्पादन लाइन की गति, एडहेसिव लगाने की स्थिति, लैमिनेशन दूरी, परिवेश के तापमान और सब्सट्रेट की विशेषताओं के अनुरूप निर्धारित किया जाए।
हाई-स्पीड उत्पादन में प्रोसेसिंग के लिए उपलब्ध समय और कम हो जाता है
उदाहरण के लिए, यदि एडहेसिव लगाने के स्थान और प्रेसिंग के स्थान के बीच की दूरी समान रहती है, तो उत्पादन गति में बदलाव सीधे तौर पर लैमिनेशन से पहले उपलब्ध वास्तविक समय को प्रभावित करेगा।
इसलिए, स्वच्छता उत्पादों के लिए हॉट मेल्ट एडहेसिव चुनते समय ओपन टाइम का मूल्यांकन केवल लंबे या छोटे समय के आधार पर नहीं करना चाहिए।
इसके बजाय निर्माताओं को यह विचार करना चाहिए:
क्या एडहेसिव उत्पादन लाइन के वास्तविक लैमिनेशन समय के भीतर उपयुक्त वेटिंग और बॉन्डिंग प्रदर्शन बनाए रख सकता है?
हाई-स्पीड डायपर निर्माण में ओपन टाइम का वास्तविक महत्व यही है।
चुनौती 2: प्रारंभिक चिपकने की क्षमता निर्धारित करती है कि सामग्री तुरंत स्थिर हो सकती है या नहीं
यदि ओपन टाइम यह निर्धारित करता है कि प्रभावी बॉन्ड बनाने के लिए पर्याप्त समय उपलब्ध है या नहीं, तो प्रारंभिक चिपकने की क्षमता एक अन्य महत्वपूर्ण प्रश्न का उत्तर देती है:
क्या दो सामग्रियों के संपर्क में आते ही उन्हें तुरंत अपनी स्थिति में स्थिर किया जा सकता है?
हाई-स्पीड डायपर उत्पादन लाइन लैमिनेशन के बाद एडहेसिव के पूरी तरह ठंडा होने या अंतिम बॉन्डिंग स्ट्रेंथ प्राप्त करने की प्रतीक्षा नहीं करती।
सामग्रियों को एक साथ प्रेस करने के बाद वे तुरंत कन्वेइंग, फोल्डिंग, कटिंग या अन्य प्रोसेसिंग चरणों में प्रवेश कर जाती हैं।
इसलिए, एडहेसिव को बहुत कम समय में पर्याप्त प्रारंभिक बॉन्डिंग स्ट्रेंथ विकसित करनी चाहिए।
अपर्याप्त प्रारंभिक चिपकने की क्षमता से कौन-सी समस्याएँ हो सकती हैं?
यदि प्रारंभिक चिपकने की क्षमता बहुत कम है, तो दो सामग्रियाँ संपर्क में आने के बावजूद हाई-स्पीड तनाव, वेब टेंशन में बदलाव या बाद में लगने वाले यांत्रिक बलों के कारण एक-दूसरे के सापेक्ष खिसक सकती हैं।
संभावित समस्याओं में शामिल हैं:
- नॉनवोवन फैब्रिक और बैकशीट फिल्म के बीच स्थानीय विस्थापन;
- सामग्री के किनारों का उठना;
- निर्धारित बॉन्डिंग स्थिति का बदलना;
- इलास्टिक सामग्री का अस्थिर रूप से जुड़ना;
- तैयार उत्पाद की संरचना में एकरूपता कम होना।
सामान्य संरचनात्मक बॉन्डिंग अनुप्रयोगों में यह केवल एक छोटी चिपकने संबंधी समस्या लग सकती है।
हालाँकि, हाई-स्पीड निरंतर उत्पादन लाइन पर बॉन्डिंग में छोटी-छोटी अस्थिरताएँ भी लंबे समय तक उत्पादन जारी रहने पर बड़े पैमाने की गुणवत्ता समस्याओं में बदल सकती हैं।
अधिक प्रारंभिक चिपकने की क्षमता हमेशा बेहतर नहीं होती
हॉट मेल्ट एडहेसिव के फॉर्मूलेशन में प्रारंभिक चिपकने की क्षमता, ओपन टाइम, कोहेसिव स्ट्रेंथ, गर्मी प्रतिरोध और अंतिम बॉन्डिंग प्रदर्शन के बीच संतुलन आवश्यक है।
किसी एक विशेषता पर अत्यधिक ध्यान देने से दूसरी विशेषता प्रभावित हो सकती है।
इसी कारण हाई-स्पीड डायपर निर्माण के लिए केवल उच्च चिपकने की क्षमता वाला हॉट मेल्ट एडहेसिव पर्याप्त नहीं है।
वास्तविक आवश्यकता ऐसी एडहेसिव प्रणाली की है, जो निर्धारित उत्पादन गति और वास्तविक प्रोसेसिंग परिस्थितियों में तेजी से पर्याप्त प्रारंभिक बॉन्डिंग विकसित कर सके।
चुनौती 3: हाई-स्पीड उत्पादन के लंबे समय बाद भी बॉन्डिंग विश्वसनीय बनी रहनी चाहिए
उत्पादन लाइन पर अच्छा प्रदर्शन करने वाला एडहेसिव बॉन्ड कई महीनों के भंडारण के बाद भी समान प्रदर्शन बनाए रखे, यह आवश्यक नहीं है।
निर्माण से लेकर अंतिम उपभोक्ता के उपयोग तक डायपर सामान्यतः वेयरहाउसिंग, परिवहन, खुदरा वितरण और घरेलू भंडारण जैसे चरणों से गुजरते हैं।
इस अवधि के दौरान एडहेसिव संरचना निम्नलिखित परिस्थितियों के संपर्क में आ सकती है:
- अलग-अलग भंडारण तापमान;
- उच्च तापमान वाली परिवहन परिस्थितियाँ;
- उत्पाद के भीतर लगातार बने रहने वाले आंतरिक तनाव;
- इलास्टिक सामग्री से उत्पन्न दीर्घकालिक संकुचन बल;
- नॉनवोवन फैब्रिक, PE फिल्म और अन्य सब्सट्रेट की सतही विशेषताओं में अंतर;
- स्वयं एडहेसिव का समय के साथ पुराना होना।
इसलिए, स्वच्छता उत्पादों के लिए हॉट मेल्ट एडहेसिव में अच्छी दीर्घकालिक विश्वसनीयता भी आवश्यक है।
1. एजिंग प्रतिरोध
समय के साथ हॉट मेल्ट एडहेसिव के गुण धीरे-धीरे बदल सकते हैं।
एक अच्छी तरह डिजाइन किया गया हाइजीन हॉट मेल्ट एडहेसिव उपयुक्त भंडारण और उपयोग की परिस्थितियों में स्थिर बॉन्डिंग प्रदर्शन बनाए रखने में सक्षम होना चाहिए।
इससे एडहेसिव के समय के साथ पुराने होने के कारण बॉन्डिंग स्ट्रेंथ कम होने के जोखिम को घटाने में मदद मिलती है।
2. तापीय स्थिरता
लॉजिस्टिक्स और वेयरहाउसिंग के दौरान डायपर अपेक्षाकृत उच्च परिवेश तापमान के संपर्क में आ सकते हैं।
यदि एडहेसिव की गर्मी सहन करने की क्षमता अपर्याप्त है, तो एडहेसिव की परत नरम हो सकती है, उसकी कोहेसिव स्ट्रेंथ घट सकती है या समग्र बॉन्डिंग स्थिरता खराब हो सकती है।
इसलिए, एडहेसिव के मूल्यांकन में केवल कमरे के तापमान पर उत्पादन के तुरंत बाद की बॉन्डिंग क्षमता पर ध्यान नहीं देना चाहिए।
वास्तविक उपयोग की परिस्थितियों में तापमान में होने वाले बदलावों के प्रभाव पर भी विचार करना आवश्यक है।
3. होल्डिंग पावर और क्रीप प्रतिरोध
लगातार तनाव वाले क्षेत्रों में एडहेसिव की परत का कार्य केवल सामग्रियों को एक साथ जोड़े रखना नहीं है।
इसे लंबे समय तक भार पड़ने के कारण होने वाले धीरे-धीरे विस्थापन का भी प्रतिरोध करना चाहिए।
यह विशेष रूप से इलास्टिक सामग्री वाली संरचनाओं में महत्वपूर्ण है, जहाँ बॉन्डिंग सतह पर लगातार संकुचन बल कार्य करता है।
यदि एडहेसिव में पर्याप्त कोहेसिव स्ट्रेंथ और क्रीप प्रतिरोध नहीं है, तो समय के साथ सामग्री धीरे-धीरे खिसक सकती है या उसकी संरचना में परिवर्तन हो सकता है।
निष्कर्ष
हाई-स्पीड डायपर निर्माण ने हॉट मेल्ट एडहेसिव के लिए आवश्यकताओं को केवल मजबूत बॉन्डिंग से आगे बढ़ाकर विभिन्न प्रदर्शन विशेषताओं के व्यापक संतुलन तक पहुँचा दिया है।
एडहेसिव लगाने के बाद उसका ओपन टाइम इतना उपयुक्त होना चाहिए कि तेज गति से चलती सामग्री का प्रभावी लैमिनेशन किया जा सके।
जैसे ही दोनों सब्सट्रेट संपर्क में आते हैं, एडहेसिव को तेजी से पर्याप्त प्रारंभिक चिपकने की क्षमता विकसित करनी चाहिए, ताकि आगे की कन्वेइंग और प्रोसेसिंग के दौरान सामग्री का विस्थापन रोका जा सके।
तैयार उत्पाद के उत्पादन लाइन से बाहर निकलने के बाद भी लंबे समय तक विश्वसनीय बॉन्डिंग बनाए रखने के लिए अच्छी गर्मी प्रतिरोध क्षमता, एजिंग प्रतिरोध और क्रीप प्रतिरोध आवश्यक हैं।
इसलिए, हाई-स्पीड डायपर निर्माण में हाइजीन हॉट मेल्ट एडहेसिव की वास्तविक आवश्यकता निम्नलिखित गुणों के बीच प्रभावी संतुलन प्राप्त करना है:
उपयुक्त ओपन टाइम, तेज प्रारंभिक चिपकने की क्षमता, दीर्घकालिक बॉन्डिंग विश्वसनीयता, स्थिर स्प्रे प्रदर्शन और कुशल प्रोसेसिंग।
Betterial डायपर और अन्य डिस्पोजेबल स्वच्छता उत्पादों के लिए हॉट मेल्ट एडहेसिव समाधान प्रदान करता है।
विभिन्न नॉनवोवन फैब्रिक, PE फिल्म, इलास्टिक सामग्री और उत्पादन प्रक्रियाओं के अनुसार एडहेसिव की प्रोसेसिंग तथा बॉन्डिंग विशेषताओं को विशिष्ट अनुप्रयोग आवश्यकताओं के अनुरूप समायोजित किया जा सकता है।
इससे स्थिर, कुशल और निरंतर हाई-स्पीड उत्पादन को समर्थन मिलता है।