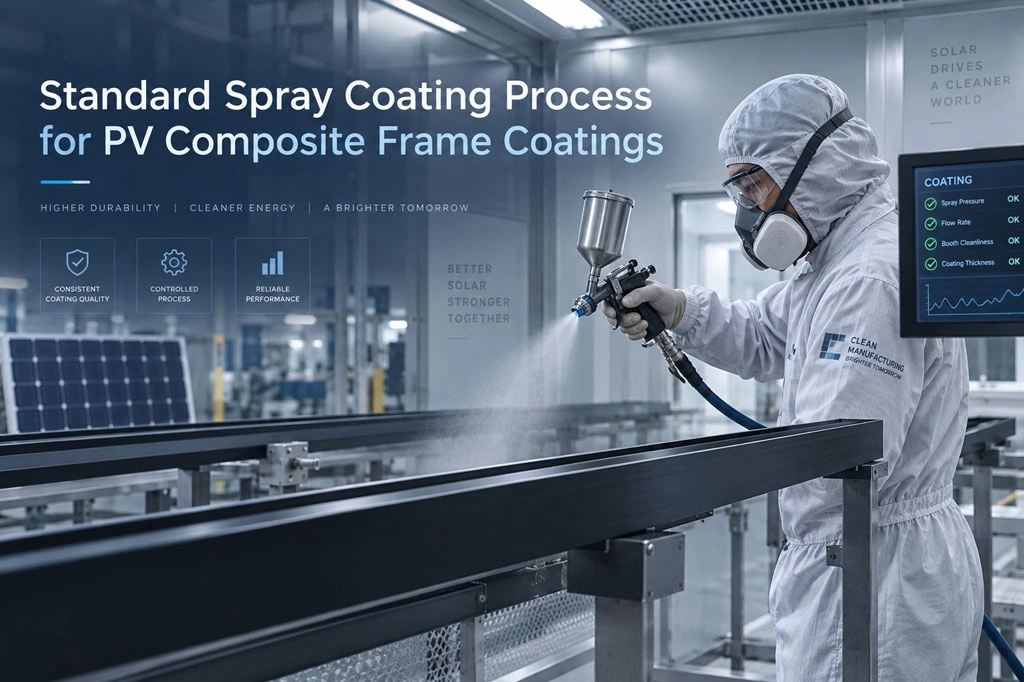
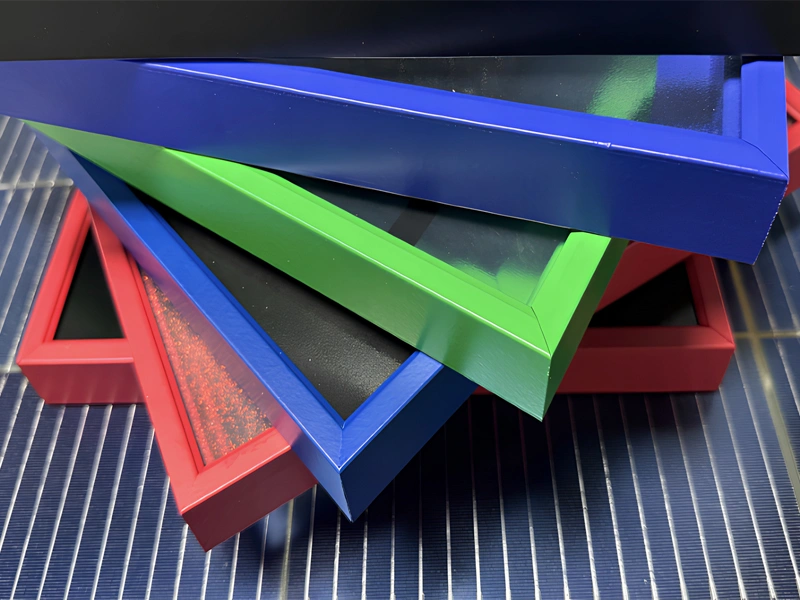
पीवी कंपोजिट फ्रेम कोटिंग्स सब्सट्रेट की सतह पर एक निरंतर सुरक्षात्मक परत बनाती हैं, जिससे फोटोवोल्टिक मॉड्यूल फ्रेम की बाहरी बनावट में सुधार होता है और बाहरी पर्यावरणीय परिस्थितियों के प्रति उनकी दीर्घकालिक प्रतिरोधक क्षमता बढ़ती है।
हालांकि, कोटिंग का प्रदर्शन अंतिम कोटिंग गुणवत्ता निर्धारित करने वाला केवल एक कारक है। सब्सट्रेट की तैयारी, दो घटकों का मिश्रण अनुपात, अनुप्रयोग श्यानता, स्प्रे दबाव, कोटिंग की मोटाई और क्योरिंग की परिस्थितियां, सभी कोटिंग के आसंजन, बाहरी बनावट, कठोरता और एकरूपता को सीधे प्रभावित कर सकती हैं।
इसलिए, पीवी कंपोजिट फ्रेम के बड़े पैमाने पर उत्पादन में एक स्थिर और दोहराने योग्य मानक स्प्रे कोटिंग प्रक्रिया स्थापित करना महत्वपूर्ण है।
1. पीवी कंपोजिट फ्रेम के लिए स्प्रे कोटिंग प्रक्रिया इतनी महत्वपूर्ण क्यों है?
पारंपरिक धातु फ्रेम की तुलना में, ग्लास फाइबर प्रबलित कंपोजिट सामग्री की सतह की स्थिति, खुरदरापन और विभिन्न उत्पादन बैचों के बीच एकरूपता में अधिक अंतर हो सकता है।
यदि सतह के पूर्व-उपचार या कोटिंग लगाने के मापदंडों को उचित रूप से नियंत्रित नहीं किया जाता है, तो निम्नलिखित सामान्य समस्याएं उत्पन्न हो सकती हैं:
- कुछ क्षेत्रों में कोटिंग का अपर्याप्त आसंजन;
- सतह पर दिखाई देने वाले कण या फाइबर के पैटर्न;
- कोटिंग की असमान मोटाई;
- कोटिंग का बहना या संतरे के छिलके जैसी बनावट;
- छोटे छिद्र या बुलबुले;
- चमक में अंतर;
- अधूरी क्योरिंग;
- लंबे समय तक उपयोग के दौरान दरारें या परतों का अलग होना।
इसलिए, कंपोजिट फ्रेम के लिए एक विश्वसनीय कोटिंग प्रक्रिया का उद्देश्य केवल सतह पर कोटिंग लगाना नहीं होना चाहिए। इसके बजाय, एक पूर्ण और नियंत्रित प्रक्रिया स्थापित की जानी चाहिए, जिसमें निम्नलिखित चरण शामिल हों:
सब्सट्रेट की तैयारी → कोटिंग की तैयारी → फिल्ट्रेशन → स्प्रे कोटिंग → लेवलिंग → क्योरिंग → निरीक्षण।
2. पीवी कंपोजिट फ्रेम कोटिंग्स की स्प्रे कोटिंग प्रक्रिया
निम्नलिखित अनुप्रयोग मापदंड Betterial की WSD-3102 पीवी कंपोजिट फ्रेम कोटिंग पर आधारित हैं।
WSD-3102 एक दो-घटक वाली जल-आधारित ऐक्रेलिक मौसम-प्रतिरोधी कोटिंग है। घटक A जल-आधारित मौसम-प्रतिरोधी कोटिंग है, जबकि घटक B में क्योरिंग एजेंट के रूप में पॉलीआइसोसाइनेट एडक्ट का उपयोग किया जाता है।
1. सब्सट्रेट की सतह की तैयारी
स्प्रे करने से पहले, कंपोजिट फ्रेम की सतह साफ, चिकनी और उचित रूप से तैयार होनी चाहिए, ताकि कोटिंग के आसंजन के लिए उपयुक्त सतह प्राप्त हो सके।
WSD-3102 के लिए अनुशंसित प्रक्रिया इस प्रकार है:
प्राइमर लगाना → सैंडिंग → धूल हटाना → टॉपकोट का स्प्रे करना।
उत्पाद के अनुप्रयोग निर्देशों के अनुसार, वर्कपीस की सतह पर पहले प्राइमर लगाया जाना चाहिए। इसके बाद सैंडिंग की जानी चाहिए और धूल को पूरी तरह हटाया जाना चाहिए।
इस चरण में तीन बातों पर विशेष ध्यान देना आवश्यक है।
सतह पर दिखाई देने वाली धूल नहीं होनी चाहिए
कंपोजिट सामग्री की सैंडिंग के दौरान आसानी से महीन धूल उत्पन्न हो सकती है। यदि इस धूल को पूरी तरह नहीं हटाया जाता है, तो स्प्रे करने के बाद सतह पर कण और खुरदरापन दिखाई दे सकते हैं। इसके अलावा, कोटिंग और सब्सट्रेट के बीच प्रभावी संपर्क क्षेत्र भी कम हो सकता है।
सतह पर अत्यधिक तेल या चिकनाई का संदूषण नहीं होना चाहिए
मोल्ड से उत्पाद निकालने, परिवहन, प्रसंस्करण या हाथ से संभालने के दौरान सतह पर संदूषक आ सकते हैं। गंभीर संदूषण के कारण कोटिंग की सतह पर छोटे गड्ढे बन सकते हैं या कुछ क्षेत्रों में आसंजन कम हो सकता है।
सैंडिंग एकसमान होनी चाहिए
अत्यधिक सैंडिंग सब्सट्रेट की सतह को नुकसान पहुंचा सकती है, जबकि अपर्याप्त सैंडिंग कोटिंग के आसंजन को नकारात्मक रूप से प्रभावित कर सकती है। इसलिए, विशिष्ट सब्सट्रेट की स्थिति के अनुसार एक स्थिर सैंडिंग प्रक्रिया स्थापित की जानी चाहिए।
2. घटक A का प्रारंभिक मिश्रण
दोनों कोटिंग घटकों को मिलाने से पहले, घटक A को अच्छी तरह हिलाकर एकसमान बनाना चाहिए।
WSD-3102 के लिए अनुशंसित विधियां हैं:
- हाथ से मिश्रण करना;
- या कम गति वाले यांत्रिक मिक्सर का उपयोग करना।
तेज गति से मिश्रण करने से बचना चाहिए, क्योंकि अत्यधिक मिश्रण के कारण कोटिंग में बड़ी मात्रा में हवा प्रवेश कर सकती है, जिससे बाद की स्प्रे प्रक्रिया में बुलबुले और छोटे छिद्र बनने का जोखिम बढ़ जाता है।
3. घटक A और B को सही अनुपात में मिलाना
दो-घटक वाली कोटिंग के लिए मिश्रण अनुपात एक अत्यंत महत्वपूर्ण प्रक्रिया मापदंड है।
WSD-3102 के लिए अनुशंसित मिश्रण अनुपात है:
A : B = 100 : 25 (वजन के अनुसार)
वास्तविक उत्पादन में मिश्रण अनुपात का अनुमान अनुभव के आधार पर नहीं लगाना चाहिए। इसके लिए विश्वसनीय वजन मापने वाले उपकरणों का उपयोग करना चाहिए।
क्योरिंग एजेंट की मात्रा में महत्वपूर्ण अंतर निम्नलिखित गुणों को प्रभावित कर सकता है:
- क्योरिंग की गति;
- कोटिंग की कठोरता;
- आसंजन प्रदर्शन;
- सतह की स्थिति;
- दीर्घकालिक टिकाऊपन।
इसलिए, बड़े पैमाने पर उत्पादन के लिए मानकीकृत वजन मापन प्रक्रियाएं और प्रत्येक बैच के मिश्रण रिकॉर्ड स्थापित किए जाने चाहिए।
4. अच्छी तरह मिश्रण करना और अनुप्रयोग श्यानता को समायोजित करना
घटक A और B को मिलाने के बाद, हाथ से या कम गति वाले यांत्रिक मिक्सर की सहायता से अच्छी तरह मिश्रित करना चाहिए, जब तक कि मिश्रण पूरी तरह एकसमान न हो जाए।
स्प्रे उपकरण, स्प्रे गन के नोजल के आकार और उत्पादन वातावरण के आधार पर, अनुप्रयोग श्यानता को समायोजित करने के लिए उचित मात्रा में डीआयोनाइज्ड पानी मिलाया जा सकता है।
WSD-3102 के लिए अनुशंसित स्प्रे श्यानता है:
फोर्ड कप नंबर 4 का उपयोग करके 40–100 सेकंड।
वास्तविक स्प्रे प्रदर्शन के अनुसार इस मान को और समायोजित किया जा सकता है।
यह ध्यान रखना महत्वपूर्ण है कि कम श्यानता हमेशा बेहतर नहीं होती।
यदि श्यानता बहुत अधिक है, तो निम्नलिखित समस्याएं हो सकती हैं:
- खराब एटमाइजेशन;
- संतरे के छिलके जैसी सतह;
- खुरदरी सतह।
यदि श्यानता बहुत कम है, तो निम्नलिखित समस्याएं उत्पन्न हो सकती हैं:
- कोटिंग का बहना;
- किनारों और कोनों पर अत्यधिक कोटिंग जमा होना;
- एक ही स्प्रे पास में कोटिंग की मोटाई को नियंत्रित करने में कठिनाई।
इसलिए, उपकरणों, पर्यावरणीय परिस्थितियों और वास्तविक कोटिंग परिणामों के आधार पर एक स्थिर श्यानता सीमा निर्धारित की जानी चाहिए।
5. स्प्रे करने से पहले फिल्ट्रेशन
कोटिंग तैयार होने के बाद, स्प्रे गन में प्रवेश करने से पहले उसे फिल्टर करना चाहिए।
WSD-3102 के लिए अनुशंसित फिल्ट्रेशन है:
200-मेश या 300-मेश फिल्टर।
फिल्ट्रेशन निम्नलिखित पदार्थों के स्प्रे गन में प्रवेश करने या कोटिंग की सतह में फंसने के जोखिम को प्रभावी रूप से कम कर सकता है:
- पूरी तरह से न फैले हुए कण;
- पैकेजिंग के दौरान आए संदूषक;
- क्योर हो चुकी कोटिंग के अवशेष;
- अन्य बाहरी अशुद्धियां।
उच्च सतह गुणवत्ता की आवश्यकता वाले काले पीवी फ्रेम पर बहुत छोटे कण भी अपेक्षाकृत स्पष्ट दिखाई दे सकते हैं। इसलिए, उचित फिल्ट्रेशन और स्प्रे बूथ की स्वच्छता विशेष रूप से महत्वपूर्ण हैं।
6. मिश्रण के बाद उपयोग योग्य समय को नियंत्रित करना
दो-घटक वाली कोटिंग में क्योरिंग एजेंट मिलाते ही रासायनिक प्रतिक्रिया शुरू हो जाती है। इसलिए, मिश्रित कोटिंग का उपयोग योग्य समय, जिसे पॉट लाइफ (Pot Life) कहा जाता है, सीमित होता है।
WSD-3102 के लिए:
- परिवेश का तापमान ≤30°C होने पर, कोटिंग का उपयोग अधिमानतः 4 घंटे के भीतर करना चाहिए;
- परिवेश का तापमान ≥30°C होने पर, कोटिंग का उपयोग अधिमानतः 3 घंटे के भीतर करना चाहिए।
अनुशंसित पॉट लाइफ समाप्त हो जाने के बाद कोटिंग का उपयोग केवल इसलिए जारी नहीं रखना चाहिए कि वह कंटेनर में अभी भी स्प्रे करने योग्य दिखाई देती है।
रासायनिक प्रतिक्रिया आगे बढ़ने के साथ, कोटिंग के प्रवाह गुण, एटमाइजेशन व्यवहार और लेवलिंग प्रदर्शन धीरे-धीरे बदल सकते हैं। इससे कणों, संतरे के छिलके जैसी बनावट और असंगत सतह गुणवत्ता का जोखिम बढ़ सकता है।
इस कारण उत्पादन में छोटे बैचों में बार-बार मिश्रण तैयार करने की विधि अपनाने की अनुशंसा की जाती है।
7. स्प्रे वातावरण को नियंत्रित करना
WSD-3102 के लिए अनुशंसित अनुप्रयोग वातावरण है:
- तापमान: 20–30°C
- सापेक्ष आर्द्रता: 45%–65% RH
- वायु प्रवाह की गति: 0.2–0.5 m/s
जल-आधारित कोटिंग्स के लिए परिवेश का तापमान और आर्द्रता पानी के वाष्पीकरण की दर और गीली कोटिंग फिल्म की लेवलिंग प्रक्रिया को सीधे प्रभावित करते हैं।
अत्यधिक आर्द्रता पानी के वाष्पीकरण को धीमा कर सकती है, जबकि बहुत शुष्क परिस्थितियां या अत्यधिक तापमान कोटिंग की सतह से पानी को बहुत तेजी से वाष्पित कर सकते हैं, जिससे कोटिंग की उचित लेवलिंग क्षमता कम हो जाती है।
इसलिए, बड़े पैमाने पर उत्पादन में स्प्रे बूथ के तापमान, सापेक्ष आर्द्रता और वायु प्रवाह की निरंतर निगरानी करने की अनुशंसा की जाती है।
8. स्प्रे गन के उचित मापदंड निर्धारित करना
WSD-3102 को एयर स्प्रे विधि द्वारा लगाया जाता है। अनुशंसित स्प्रे दबाव है:
0.35–0.6 MPa
स्प्रे गन और वर्कपीस के बीच अनुशंसित दूरी है:
20–30 cm
स्प्रे गन को वर्कपीस की सतह के यथासंभव लंबवत भी रखना चाहिए।
स्प्रे प्रक्रिया के दौरान ऑपरेटरों को निम्नलिखित बातों का ध्यान रखना चाहिए:
- स्प्रे गन की गति स्थिर रखना;
- स्प्रे गन और वर्कपीस के बीच समान दूरी बनाए रखना;
- स्प्रे पास के बीच एकसमान ओवरलैप बनाए रखना;
- एक ही स्थान पर लंबे समय तक स्प्रे करने से बचना;
- किनारों और कोनों पर अत्यधिक कोटिंग जमा होने से रोकना।
लंबे और संकरे पीवी फ्रेम प्रोफाइल के लिए स्वचालित स्प्रे प्रणाली का उपयोग मैनुअल संचालन से संबंधित स्प्रे गति, गन की दूरी और स्प्रे कोण में होने वाले अंतर को कम करने में मदद कर सकता है।
9. सूखी कोटिंग फिल्म की मोटाई को नियंत्रित करना
अधिक मोटी कोटिंग का अर्थ हमेशा बेहतर कोटिंग नहीं होता।
WSD-3102 के लिए अनुशंसित अंतिम सूखी फिल्म की मोटाई है:
30 ± 5 μm
यदि कोटिंग बहुत पतली है, तो सतह कवरेज और समग्र सुरक्षात्मक प्रदर्शन प्रभावित हो सकता है।
यदि कोटिंग बहुत मोटी है, तो निम्नलिखित समस्याओं का जोखिम बढ़ सकता है:
- कोटिंग का बहना;
- सतह का सूख जाना जबकि अंदर की परत पर्याप्त रूप से क्योर न हुई हो;
- बुलबुले;
- असमान क्योरिंग;
- कोटिंग के भीतर आंतरिक तनाव।
इसलिए, केवल स्प्रे ऑपरेटरों के दृश्य मूल्यांकन पर निर्भर रहने के बजाय उपयुक्त मापन उपकरणों का उपयोग करके फिल्म की मोटाई की नियमित जांच की जानी चाहिए।
10. लेवलिंग और क्योरिंग
स्प्रे करने के तुरंत बाद कोटिंग लगे फ्रेम को उच्च तापमान पर बेकिंग के लिए नहीं रखना चाहिए।
WSD-3102 के लिए अनुशंसित नियंत्रित क्योरिंग प्रक्रिया है:
40 ± 5°C पर 20–40 मिनट तक लेवलिंग / फ्लैश-ऑफ → 80 ± 5°C पर 1 घंटे तक बेकिंग।
इस उत्पाद को कमरे के तापमान पर प्राकृतिक रूप से भी सुखाया जा सकता है। हालांकि, निरंतर उत्पादन लाइनों के लिए मानकीकृत ओवन क्योरिंग परिस्थितियां स्थिर उत्पादन चक्र बनाए रखने के लिए अधिक उपयुक्त होती हैं।
फ्लैश-ऑफ चरण का एक महत्वपूर्ण उद्देश्य गीली कोटिंग फिल्म में मौजूद पानी को धीरे-धीरे वाष्पित होने देना है।
यदि अधिक नमी वाली ताजा स्प्रे की गई कोटिंग को तुरंत उच्च तापमान के संपर्क में लाया जाता है, तो पानी के तेजी से वाष्पीकरण के कारण छोटे छिद्रों और बुलबुलों जैसे दोषों का जोखिम बढ़ सकता है।
निष्कर्ष
बड़े पैमाने पर पीवी कंपोजिट फ्रेम उत्पादन के लिए प्रमुख प्रक्रिया मापदंडों को एक मानकीकृत मानक संचालन प्रक्रिया (SOP) में शामिल किया जाना चाहिए। मिश्रण अनुपात, अनुप्रयोग श्यानता, परिवेश का तापमान और आर्द्रता, स्प्रे दबाव, फिल्म की मोटाई तथा क्योरिंग तापमान की निरंतर निगरानी और रिकॉर्डिंग की जानी चाहिए।
केवल अनुभव-आधारित नियंत्रण से मापदंड-आधारित प्रक्रिया नियंत्रण की ओर बढ़कर ही निर्माता पीवी कंपोजिट फ्रेम कोटिंग्स की बाहरी बनावट में अधिक एकरूपता प्राप्त कर सकते हैं और उनकी दीर्घकालिक विश्वसनीयता में सुधार कर सकते हैं।