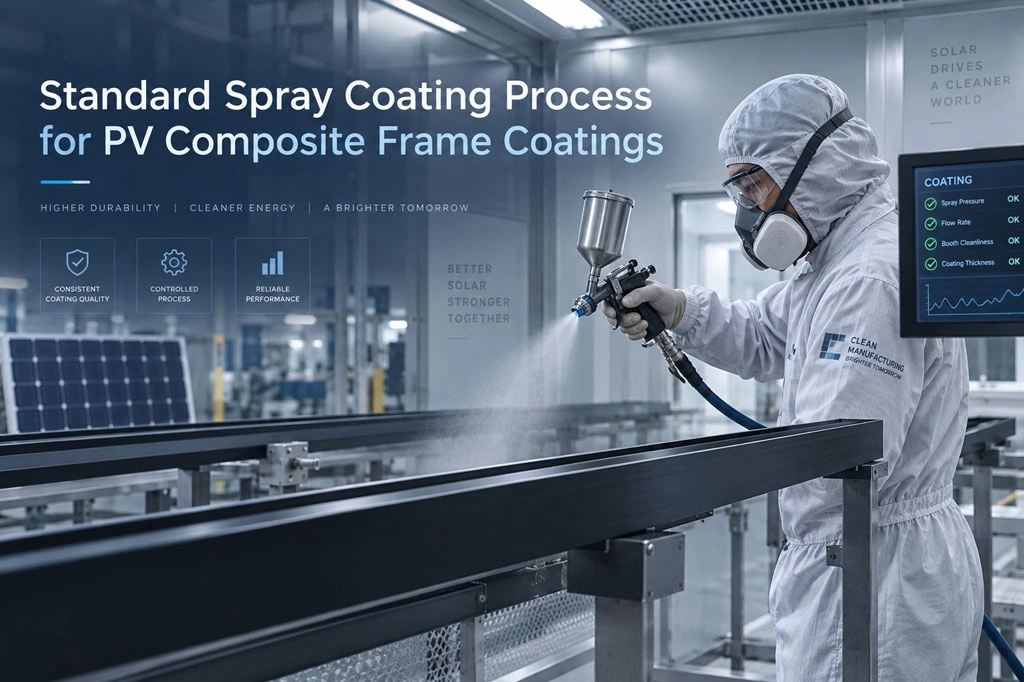
Fotovoltaik kompozit çerçeve kaplamaları, alt tabaka yüzeyinde sürekli bir koruyucu katman oluşturarak fotovoltaik modül çerçevelerinin görünümünü iyileştirir ve dış ortam koşullarına karşı uzun vadeli dayanıklılıklarını artırır.
Bununla birlikte, nihai kaplama kalitesini belirleyen tek faktör kaplamanın kendi performansı değildir. Alt tabaka hazırlığı, iki bileşenli karışım oranı, uygulama viskozitesi, püskürtme basıncı, film kalınlığı ve kürleme koşulları; kaplamanın yapışma performansını, görünümünü, sertliğini ve tutarlılığını doğrudan etkileyebilir.
Bu nedenle, fotovoltaik kompozit çerçevelerin seri üretiminde kararlı ve tekrarlanabilir bir standart püskürtme kaplama süreci oluşturmak önemlidir.
Fotovoltaik Kompozit Çerçevelerde Püskürtme Kaplama Süreci Neden Bu Kadar Önemlidir?
Geleneksel metal çerçevelerle karşılaştırıldığında, cam elyaf takviyeli kompozit malzemeler yüzey durumu, pürüzlülük ve farklı üretim partileri arasındaki tutarlılık açısından daha fazla değişkenlik gösterebilir.
Yüzey ön işlemleri veya uygulama parametreleri uygun şekilde kontrol edilmezse aşağıdaki yaygın sorunlar ortaya çıkabilir:
- Belirli bölgelerde yetersiz kaplama yapışması;
- Yüzeyde görünür partiküller veya elyaf desenleri;
- Düzensiz film kalınlığı;
- Akma veya portakal kabuğu görünümü;
- İğne delikleri veya kabarcıklar;
- Parlaklık farklılıkları;
- Eksik kürlenme;
- Uzun süreli kullanım sırasında çatlama veya katman ayrılması.
Bu nedenle, kompozit çerçeveler için güvenilir bir kaplama süreci yalnızca “kaplamanın yüzeye uygulanmasına” odaklanmamalıdır. Bunun yerine, aşağıdaki aşamaları kapsayan eksiksiz ve kontrollü bir proses aralığı oluşturulmalıdır:
Alt tabaka hazırlığı → Kaplamanın hazırlanması → Filtrasyon → Püskürtme → Yüzey yayılması ve düzgünleşmesi → Kürleme → Kontrol
2. Fotovoltaik Kompozit Çerçeve Kaplamaları için Püskürtme Uygulama Süreci
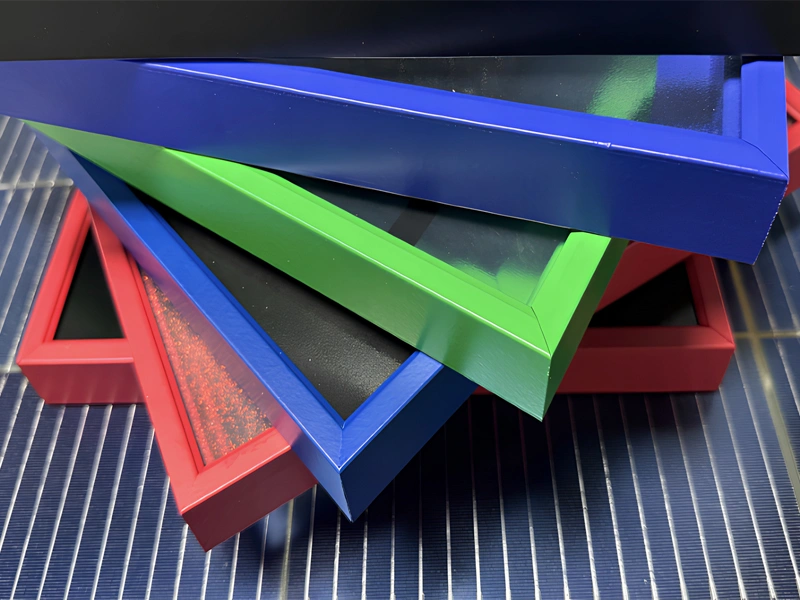
Aşağıdaki uygulama parametreleri, Betterial’ın WSD-3102 Fotovoltaik Kompozit Çerçeve Kaplaması ürününe dayanmaktadır.
WSD-3102, iki bileşenli, su bazlı, akrilik esaslı ve hava koşullarına dayanıklı bir kaplamadır. A bileşeni su bazlı hava koşullarına dayanıklı kaplama malzemesidir. B bileşeni ise kürleme maddesi olarak kullanılan bir poliizosiyanat adüktüdür.
1. Alt Tabaka Yüzeyinin Hazırlanması
Püskürtme işleminden önce kompozit çerçeve yüzeyi temiz, düzgün ve kaplamanın iyi yapışmasını sağlayacak şekilde hazırlanmış olmalıdır.
WSD-3102 için önerilen işlem sırası şöyledir:
Astar uygulaması → Zımparalama → Toz giderme → Son kat kaplamanın püskürtülmesi
Ürün uygulama talimatlarına göre, iş parçasının yüzeyine önce astar uygulanmalı, ardından zımparalama yapılmalı ve yüzeydeki toz tamamen temizlenmelidir.
Bu aşamada özellikle üç konuya dikkat edilmelidir.
Yüzeyde görünür toz bulunmamalıdır
Kompozit malzemelerin zımparalanması sırasında kolaylıkla ince toz oluşabilir. Bu toz tamamen giderilmezse püskürtme sonrasında yüzeyde partiküller ve pürüzlülük meydana gelebilir. Ayrıca kaplama ile alt tabaka arasındaki etkili temas alanı azalabilir.
Yüzeyde önemli miktarda yağ kirliliği bulunmamalıdır
Kalıptan çıkarma, taşıma, işleme veya elle temas sırasında yüzeye kirleticiler bulaşabilir. Ciddi yüzey kirliliği, krater oluşumuna veya belirli bölgelerde yapışma kaybına neden olabilir.
Zımparalama homojen olmalıdır
Aşırı zımparalama alt tabaka yüzeyine zarar verebilirken yetersiz zımparalama kaplama yapışmasını olumsuz etkileyebilir. Bu nedenle, kullanılan alt tabakanın özelliklerine uygun, kararlı bir zımparalama süreci oluşturulmalıdır.
2. A Bileşeninin Ön Karıştırılması
İki kaplama bileşeni birleştirilmeden önce A bileşeni homojen hâle gelinceye kadar iyice karıştırılmalıdır.
WSD-3102 için önerilen yöntemler şunlardır:
- Elle karıştırma;
- Düşük devirli mekanik karıştırma.
Yüksek devirli karıştırmadan kaçınılmalıdır. Çünkü aşırı karıştırma, kaplama malzemesine fazla miktarda hava girmesine neden olabilir ve sonraki püskürtme aşamasında kabarcık ve iğne deliği oluşma riskini artırabilir.
3. A ve B Bileşenlerinin Doğru Oranda Karıştırılması
İki bileşenli kaplamalarda karışım oranı kritik bir proses parametresidir.
WSD-3102 için önerilen karışım oranı:
A : B = 100 : 25 (ağırlıkça)
Gerçek üretimde bu oran deneyime dayanarak tahmin edilmemelidir. Güvenilir tartım ekipmanları kullanılmalıdır.
Kürleme maddesi miktarındaki önemli sapmalar aşağıdaki özellikleri etkileyebilir:
- Kürlenme hızı;
- Kaplama sertliği;
- Yapışma performansı;
- Yüzey durumu;
- Uzun vadeli dayanıklılık.
Bu nedenle seri üretimde standart tartım prosedürleri oluşturulmalı ve her üretim partisinin karışım kayıtları tutulmalıdır.
4. İyice Karıştırma ve Uygulama Viskozitesinin Ayarlanması
A ve B bileşenleri bir araya getirildikten sonra, karışım homojen hâle gelinceye kadar elle veya düşük devirli mekanik karıştırıcıyla iyice karıştırılmalıdır.
Püskürtme ekipmanına, püskürtme tabancasının meme boyutuna ve üretim ortamına bağlı olarak, uygulama viskozitesini ayarlamak için uygun miktarda deiyonize su eklenebilir.
WSD-3102 için önerilen püskürtme viskozitesi:
Ford Cup No. 4 ile 40–100 saniye
Kesin değer, gerçek püskürtme performansına göre daha ayrıntılı şekilde ayarlanabilir.
Düşük viskozitenin her zaman daha iyi olmadığı unutulmamalıdır.
Viskozite çok yüksek olduğunda aşağıdaki sorunlar ortaya çıkabilir:
- Yetersiz atomizasyon;
- Portakal kabuğu görünümü;
- Pürüzlü yüzeyler.
Viskozite çok düşük olduğunda ise şu sorunlar görülebilir:
- Kaplamada akma;
- Kenar ve köşelerde aşırı kaplama birikmesi;
- Tek bir püskürtme geçişinde film kalınlığının kontrol edilmesinde zorluk.
Bu nedenle, kullanılan ekipmana, çevre koşullarına ve gerçek kaplama sonuçlarına göre kararlı bir viskozite çalışma aralığı belirlenmelidir.
5. Püskürtmeden Önce Filtrasyon
Kaplama malzemesi hazırlandıktan sonra püskürtme tabancasına aktarılmadan önce filtrelenmelidir.
WSD-3102 için önerilen filtrasyon:
200 mesh veya 300 mesh filtre
Filtrasyon, aşağıdaki maddelerin püskürtme tabancasına girmesini veya kaplama yüzeyine yerleşmesini önlemeye yardımcı olur:
- Tamamen dağılmamış partiküller;
- Ambalajlama sırasında karışıma giren kirleticiler;
- Kürlenmiş kaplama kalıntıları;
- Diğer yabancı maddeler.
Görünüm gereksinimleri yüksek olan siyah fotovoltaik çerçevelerde çok küçük partiküller bile kolayca fark edilebilir. Bu nedenle uygun filtrasyon ve püskürtme kabininin temizliği özellikle önemlidir.
6. Karıştırma Sonrası Kullanım Süresinin Kontrol Edilmesi
İki bileşenli bir kaplamaya kürleme maddesi eklendiğinde kimyasal reaksiyon başlar. Bu nedenle hazırlanan karışımın kullanılabileceği süre sınırlıdır.
WSD-3102 için:
- Ortam sıcaklığı ≤30°C olduğunda, kaplama tercihen 4 saat içinde kullanılmalıdır;
- Ortam sıcaklığı ≥30°C olduğunda, kaplama tercihen 3 saat içinde kullanılmalıdır.
Önerilen kullanım süresi dolmuş kaplama malzemesi, kap içinde hâlâ “püskürtülebilir gibi görünse” bile kullanılmaya devam edilmemelidir.
Kimyasal reaksiyon ilerledikçe kaplamanın reolojik özellikleri, atomizasyon davranışı ve yüzeyde yayılma performansı zamanla değişebilir. Bu durum partikül oluşumu, portakal kabuğu görünümü ve tutarsız yüzey kalitesi riskini artırır.
Bu nedenle üretimde küçük partiler hâlinde ve sık aralıklarla karışım hazırlanması önerilir.
7. Püskürtme Ortamının Kontrol Edilmesi
WSD-3102 için önerilen uygulama ortamı:
- Sıcaklık: 20–30°C
- Bağıl nem: %45–65 RH
- Hava hızı: 0,2–0,5 m/s
Su bazlı kaplamalarda ortam sıcaklığı ve nem, suyun buharlaşma hızını ve yaş kaplama filminin yüzeyde düzgünleşme sürecini doğrudan etkiler.
Aşırı yüksek nem suyun buharlaşmasını yavaşlatabilir. Buna karşılık aşırı kuru koşullar veya yüksek sıcaklıklar, kaplama yüzeyinin çok hızlı su kaybetmesine neden olarak yüzeyin düzgün şekilde yayılmasını zorlaştırabilir.
Bu nedenle büyük ölçekli üretimde püskürtme kabininin sıcaklığı, bağıl nemi ve hava akışının sürekli izlenmesi önerilir.
8. Uygun Püskürtme Tabancası Parametrelerinin Ayarlanması
WSD-3102, havalı püskürtme yöntemiyle uygulanır.
Önerilen püskürtme basıncı:
0,35–0,6 MPa
Püskürtme tabancası ile iş parçası arasında önerilen mesafe:
20–30 cm
Ayrıca püskürtme tabancası mümkün olduğunca iş parçası yüzeyine dik tutulmalıdır.
Püskürtme sırasında operatörler aşağıdaki koşulları sağlamalıdır:
- Sabit püskürtme tabancası hareket hızı;
- Tabanca ile iş parçası arasında tutarlı mesafe;
- Püskürtme geçişleri arasında homojen örtüşme;
- Aynı noktaya uzun süre püskürtme yapılmaması;
- Kenar ve köşelerde aşırı kaplama birikmesinin önlenmesi.
Uzun ve dar fotovoltaik çerçeve profillerinde otomatik püskürtme sistemleri, manuel uygulamadan kaynaklanan püskürtme hızı, tabanca mesafesi ve püskürtme açısı farklılıklarının azaltılmasına yardımcı olabilir.
9. Kuru Film Kalınlığının Kontrol Edilmesi
Daha kalın bir kaplama her zaman daha iyi bir kaplama anlamına gelmez.
WSD-3102 için önerilen nihai kuru film kalınlığı:
30 ± 5 μm
Film çok ince olduğunda yüzey örtücülüğü ve genel koruma performansı olumsuz etkilenebilir.
Film çok kalın olduğunda ise aşağıdaki riskler artabilir:
- Akma;
- İç katman yeterince kürlenmeden yüzeyin kuruması;
- Kabarcık oluşumu;
- Düzensiz kürlenme;
- Kaplama içinde gerilim oluşması.
Bu nedenle film kalınlığı yalnızca püskürtme operatörlerinin görsel değerlendirmesine bırakılmamalı, uygun ölçüm cihazlarıyla düzenli olarak kontrol edilmelidir.
10. Yüzeyin Düzgünleşmesi ve Kürleme
Püskürtme işleminin ardından kaplanmış çerçeve hemen yüksek sıcaklıkta fırınlamaya maruz bırakılmamalıdır.
WSD-3102 için önerilen kontrollü kürleme süreci:
40 ± 5°C’de 20–40 dakika yüzeyin düzgünleşmesi / ön buharlaştırma → 80 ± 5°C’de 1 saat fırınlama
Ürün oda sıcaklığında doğal olarak da kurutulabilir. Ancak sürekli üretim hatlarında standartlaştırılmış fırın kürleme koşulları, kararlı bir üretim döngüsünün sürdürülmesi açısından daha uygundur.
Ön buharlaştırma aşamasının önemli amaçlarından biri, yaş kaplama filmindeki suyun kademeli olarak buharlaşmasını sağlamaktır.
Yüksek nem içeriğine sahip yeni püskürtülmüş bir kaplama doğrudan daha yüksek sıcaklığa maruz bırakılırsa, suyun hızlı buharlaşması iğne delikleri ve kabarcıklar gibi kusurların oluşma riskini artırabilir.
Sonuç
Büyük ölçekli fotovoltaik kompozit çerçeve üretiminde temel proses parametreleri standart bir operasyon prosedürüne (SOP) dâhil edilmelidir. Karışım oranı, uygulama viskozitesi, ortam sıcaklığı ve nemi, püskürtme basıncı, film kalınlığı ve kürleme sıcaklığı sürekli izlenmeli ve kayıt altına alınmalıdır.
Üreticiler, püskürtme kaplama sürecini deneyime dayalı kontrolden parametre bazlı proses kontrolüne dönüştürerek fotovoltaik kompozit çerçeve kaplamalarının görünümünde daha yüksek tutarlılık sağlayabilir ve uzun vadeli güvenilirliklerini artırabilir.