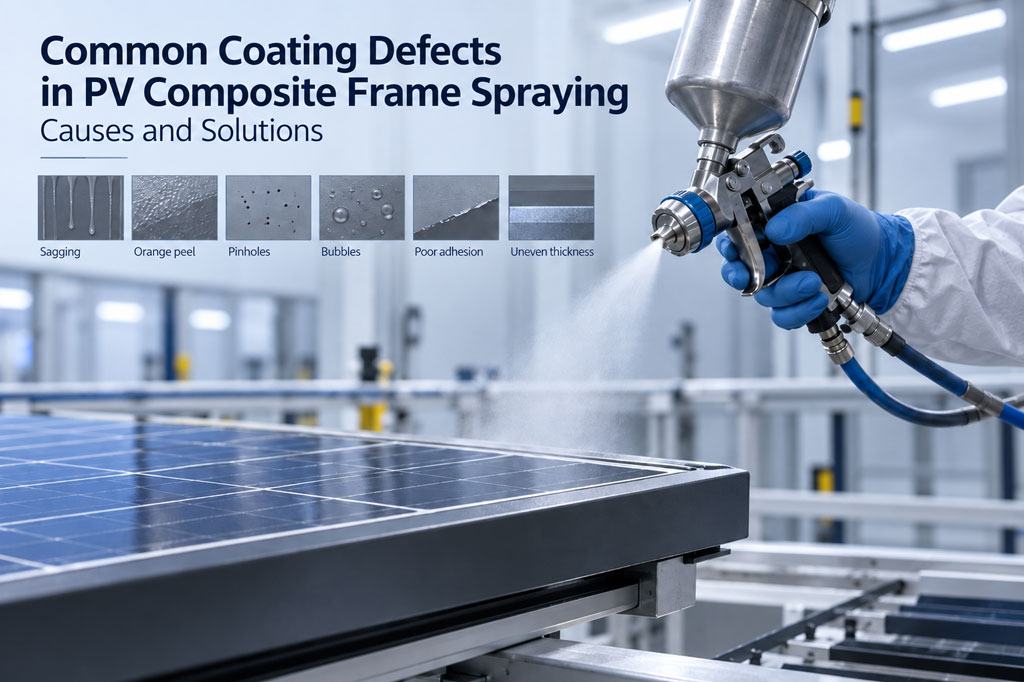
PV kompozit çerçevelerin hava koşullarına dayanıklılığını, koruyucu performansını, yüzey görünümünü ve uzun vadeli güvenilirliğini artırmak amacıyla, çerçeve yüzeylerine genellikle püskürtme yöntemiyle koruyucu kaplamalar uygulanır.
Ancak kompozit malzemelerin yüzey özellikleri, kaplama viskozitesi, püskürtme parametreleri, uygulama ortamı ve kürleme koşulları, nihai kaplama kalitesini doğrudan etkileyebilir. Uygulama süreci doğru şekilde kontrol edilmediğinde akma, portakal kabuğu görünümü, iğne delikleri, kabarcıklar, yetersiz yapışma ve renk farklılıkları gibi çeşitli kusurlar ortaya çıkabilir.
Bu makalede, PV kompozit çerçevelerin sprey boyama işlemlerinde karşılaşılan en yaygın kaplama kusurları ele alınmakta, olası nedenleri analiz edilmekte ve bunlara yönelik çözüm önerileri sunulmaktadır.
1. Kaplama Akması
1.1 Kusurun Görünümü
Püskürtme işleminden sonra kaplama, yer çekiminin etkisiyle aşağı doğru akarak çerçevenin dikey yüzeylerinde, köşelerinde veya belirli bölgelerinde gözle görülür çizgiler, dalgalanmalar ya da gözyaşı şeklinde izler oluşturur.
Akma kusuru yalnızca yüzey görünümünü olumsuz etkilemekle kalmaz, aynı zamanda belirli bölgelerde aşırı film kalınlığına yol açarak kaplamanın kürlenmesini ve genel performansını da etkileyebilir.
1.2 Yaygın Nedenler
Olası nedenler şunlardır:
- Tek bir püskürtme geçişinde aşırı kalın film uygulanması;
- Püskürtme tabancasının iş parçasına çok yakın tutulması;
- Püskürtme tabancasının hareket hızının çok düşük olması;
- Kaplama viskozitesinin çok düşük olması;
- Aşırı miktarda inceltici eklenmesi;
- Uygun olmayan püskürtme basıncı veya kaplama debisi ayarları;
- Katlar arasında yeterli solvent uçurma süresinin bırakılmaması;
- Düşük uygulama sıcaklığı nedeniyle solvent buharlaşmasının yavaşlaması.
1.3 Çözümler
Her püskürtme geçişinde uygulanan kaplama miktarı dikkatle kontrol edilmelidir. Tek seferde kalın bir katman uygulamak yerine, genellikle birden fazla ince katman uygulanması tercih edilmelidir.
Kaplama viskozitesi, püskürtme tabancası mesafesi, tabancanın hareket hızı ve malzeme debisi, önerilen uygulama parametrelerine göre ayarlanmalıdır. Püskürtme geçişleri arasında yeterli yayılma ve solvent uçurma süresi sağlanmalıdır.
Karmaşık profillere sahip kompozit çerçevelerde, püskürtme tabancasının aynı noktada gereğinden uzun süre tutulmasını önlemek için dikey yüzeylere, köşelere ve oluklara özellikle dikkat edilmelidir.
2. Portakal Kabuğu Görünümü
2.1 Kusurun Görünümü
Püskürtülen kaplamanın yüzeyinde, portakal kabuğunu andıran ince ve düzensiz bir doku oluşur. Bu durum yüzey düzgünlüğünü ve görsel homojenliği azaltır.
Hafif portakal kabuğu görünümü koruyucu performansı önemli ölçüde etkilemeyebilir. Ancak ciddi durumlarda, tamamlanmış çerçevenin görünüm kalitesini belirgin şekilde düşürebilir.
2.2 Yaygın Nedenler
Başlıca nedenler şunlardır:
- Kaplama viskozitesinin çok yüksek olması;
- Kaplamanın yeterince atomize edilememesi;
- Püskürtme tabancasının iş parçasından çok uzak tutulması;
- Uygun olmayan püskürtme basıncı;
- Yetersiz miktarda kaplama uygulanması;
- Solventin çok hızlı buharlaşması;
- Uygulama sıcaklığının çok yüksek olması;
- Püskürtme sonrasında yeterli yayılma süresinin sağlanmaması.
2.3 Çözümler
Öncelikle kaplama viskozitesi, uygun püskürtülebilirliği sağlamak için önerilen uygulama gerekliliklerine göre ayarlanmalıdır.
Atomizasyonun homojenliğini artırmak amacıyla hava basıncı, püskürtme nozulu boyutu, tabanca mesafesi ve püskürtme hızı optimize edilmelidir.
Uygulama sıcaklığının nispeten yüksek olduğu durumlarda, çok hızlı buharlaşan solventlerden kaçınılmalı ve kaplamanın düzgün şekilde yayılması için yeterli süre tanınmalıdır.
3. İğne Delikleri ve Krater Oluşumu
3.1 Kusurun Görünümü
Kaplama yüzeyinde iğne ucu büyüklüğünde küçük delikler veya belirli bölgelerde dairesel, krater şeklinde çöküntüler oluşur.
Ciddi iğne deliği ve krater kusurları, kaplama tabakasının sürekliliğini bozarak kompozit alt tabakanın belirli bölgelerde açığa çıkmasına ve kaplamanın genel koruyucu etkinliğinin azalmasına neden olabilir.
3.2 Yaygın Nedenler
Olası nedenler şunlardır:
- Alt tabaka yüzeyinde yağ, kalıp ayırıcı maddeler, silikon kaynaklı kirleticiler veya diğer kalıntıların bulunması;
- Toz ve diğer kirleticilerin tamamen temizlenmemesi;
- Tek uygulamada aşırı kalın kaplama yapılması;
- Kürleme sırasında alt katmandan hava veya uçucu maddelerin dışarı çıkması;
- Kompozit alt tabakanın yüksek gözenekliliğe sahip olması;
- Kaplamanın köpük giderme performansının yetersiz olması;
- Kaplama malzemesinin, solventin veya basınçlı havanın kirlenmiş olması.
Kompozit çerçevelerde, alt tabakanın içinde veya yüzeyinde bulunan mikroskobik gözenekler de iğne deliği oluşumunun önemli nedenlerinden biri olabilir.
3.3 Çözümler
Püskürtme işleminden önce kompozit çerçevenin yüzeyi iyice temizlenmeli; yağ, kalıp ayırıcı maddeler, toz ve diğer kirleticiler tamamen giderilmelidir.
Gözenekliliği nispeten yüksek olan alt tabakalarda, gerçek proses gerekliliklerine bağlı olarak gözenek kapatıcı astar, uygun bir alt kaplama veya birden fazla ince püskürtme katmanı uygulanabilir.
Ayrıca her katmanın film kalınlığı kontrol edilmeli, yeterli solvent uçurma süresi sağlanmalı ve basınçlı hava beslemesinin temiz ve kuru olduğundan emin olunmalıdır.
4. Kabarcık Oluşumu
4.1 Kusurun Görünümü
Kaplama yüzeyinde farklı boyutlarda dairesel kabarıklıklar oluşur. Bazı kabarcıklar kürleme sırasında patlayarak daha sonra iğne deliklerine veya yüzey çöküntülerine dönüşebilir.
4.2 Yaygın Nedenler
Başlıca nedenler şunlardır:
- Alt tabakanın yüzeyinde veya içinde nem bulunması;
- Ortam neminin aşırı yüksek olması;
- Aşırı kaplama kalınlığı;
- Alt katmanda hava hapsolması;
- Kürleme sıcaklığının çok hızlı yükselmesi;
- Karıştırma sırasında kaplama içine aşırı miktarda hava girmesi;
- Yetersiz solvent uçurma süresi.
4.3 Çözümler
Kaplama uygulamasından önce alt tabaka tamamen kuru olmalı ve püskürtme alanının sıcaklığı ile nemi uygun şekilde kontrol edilmelidir.
Karıştırma işleminden sonra kaplama, içine hapsolan havayı en aza indirmek amacıyla uygun bir süre dinlendirilmeli veya gerekli hava giderme işleminden geçirilmelidir.
Isıl kürleme uygulanıyorsa sıcaklığın hızlı yükselmesinden kaçınılmalıdır. Yeterli solvent uçurma süresi ve kademeli ısıtma, kabarcık oluşumunun azaltılmasına yardımcı olabilir.
5. Yetersiz Kaplama Yapışması
5.1 Kusurun Görünümü
Kaplama kolayca soyulur veya pul pul dökülür. Ayrıca çapraz kesme testi, bant testi, mekanik darbe veya sonraki işleme aşamaları sırasında katman ayrılması meydana gelebilir.
Uzun süre dış ortam koşullarına maruz kalan PV modüllerinde, kaplama yapışması kompozit çerçeveler için en önemli temel performans gerekliliklerinden biridir.
5.2 Yaygın Nedenler
Olası nedenler şunlardır:
- Alt tabaka yüzeyinde kalan toz, yağ veya kalıp ayırıcı maddeler;
- Düşük yüzey enerjisi;
- Alt tabaka yüzeyinin aşırı pürüzsüz olması;
- Yetersiz yüzey ön işlemi;
- Kaplama ile kompozit alt tabaka arasında zayıf uyumluluk;
- Eksik kürleme;
- Uygun olmayan uygulama sıcaklığı veya nem koşulları;
- Astar ile son kat kaplama arasındaki uyumluluk sorunları.
5.3 Çözümler
Püskürtme işleminden önce alt tabaka yüzeyinin uygun şekilde hazırlanması son derece önemlidir.
Kompozit çerçeve malzemesinin türüne bağlı olarak, yüzey durumunu ve kaplama yapışmasını iyileştirmek amacıyla temizleme, zımparalama, plazma işlemi, alevle yüzey işlemi veya uyumlu bir astar kullanılabilir.
Ayrıca kompozit malzemeler için özel olarak geliştirilmiş ve alt tabakayla iyi uyumluluk sağlayan bir kaplama sistemi seçilmeli, kürleme işlemi önerilen koşullara kesinlikle uygun şekilde tamamlanmalıdır.
6. Düzensiz Kaplama Kalınlığı
6.1 Kusurun Görünümü
Çerçevenin farklı bölgelerinde belirgin film kalınlığı farklılıkları ortaya çıkar. Bazı alanlarda kaplama aşırı kalın olabilirken diğer bölgelerde çok ince kalabilir veya yüzey yeterince kaplanmayabilir.
Bu sorun özellikle kompozit çerçeve profillerinin köşelerinde, oluklarında, iç yüzeylerinde ve bağlantı bölgelerinde yaygın olarak görülür.
6.2 Yaygın Nedenler
Başlıca nedenler şunlardır:
- Püskürtme tabancasının hareket hızının kararsız olması;
- Tabanca ile iş parçası arasındaki mesafenin sürekli değişmesi;
- Püskürtme açısının tutarsız olması;
- Uygun olmayan püskürtme bindirme oranı;
- Otomatik püskürtme yolunun hatalı tasarlanması;
- Karmaşık çerçeve geometrisinden kaynaklanan püskürtme gölge alanları;
- Aşınmış veya tıkanmış püskürtme nozulu.
6.3 Çözümler
Püskürtme tabancası mesafesi, hareket hızı ve püskürtme açısı mümkün olduğunca sabit tutulmalıdır.
Otomatik püskürtme ekipmanı kullanıldığında, çerçevenin tamamında film kalınlığı homojenliğini artırmak için püskürtme yolları, çevrim süreleri ve bindirme bölgeleri optimize edilebilir.
Köşeler, oluklar ve diğer karmaşık alanlar, belirli bölgelere yönelik rötuş püskürtmesiyle kaplanabilir. Ancak bu işlem sırasında yerel olarak aşırı film kalınlığı oluşmasından kaçınılmalıdır.
7. Alt Tabakanın Görünmesi veya Kaplanmamış Alanlar
7.1 Kusurun Görünümü
Bazı bölgeler kaplama tarafından tamamen örtülmez. Bunun sonucunda kompozit alt tabakanın orijinal rengi görünür kalabilir veya belirgin şekilde daha açık renkli alanlar oluşabilir.
7.2 Yaygın Nedenler
Başlıca nedenler şunlardır:
- Yetersiz miktarda kaplama uygulanması;
- Püskürtme geçişleri arasında yetersiz bindirme;
- Püskürtme deseninin ulaşamadığı yapısal bölgeler;
- Köşelere ve karmaşık alanlara yeterli rötuş püskürtmesi yapılmaması;
- Kaplamanın örtücülük gücünün yetersiz olması;
- Alt tabaka ile son kat kaplama arasında belirgin renk farkı bulunması.
7.3 Çözümler
Püskürtme yolu, çerçevenin geometrisine göre uygun şekilde tasarlanmalı ve bitişik püskürtme desenleri arasında tutarlı bir bindirme sağlanmalıdır.
İç köşeler, uç yüzeyler, oluklar ve kaplanması zor diğer alanlar, ana yüzey kaplanmadan önce veya sonra hedefe yönelik ön püskürtme ya da rötuş püskürtmesiyle işlenmelidir.
Gerekli durumlarda, genel örtücülük gücünü ve renk homojenliğini artırmak için uyumlu bir astar da kullanılabilir.
8. Partiküller ve Pürüzlü Yüzey
8.1 Kusurun Görünümü
Kaplama yüzeyinde görünür partiküller, kabarık noktalar veya pürüzlü bir doku oluşur. Bu durum hem görünümü hem de yüzeyin dokunsal kalitesini olumsuz etkiler.
8.2 Yaygın Nedenler
Olası nedenler şunlardır:
- Püskürtme ortamında aşırı miktarda toz bulunması;
- Alt tabakanın yeterince temizlenmemesi;
- Kaplamanın yetersiz filtrelenmesi;
- Püskürtme tabancası içinde kurumuş kaplama veya kirleticilerin bulunması;
- Basınçlı havanın yeterince filtrelenmemesi;
- Uygulama sırasında kuru püskürtme oluşması;
- Püskürtme sisinin havada kuruyarak iş parçası yüzeyine yeniden birikmesi.
8.3 Çözümler
Püskürtme alanının temizliği dikkatle kontrol edilmeli ve kaplama uygulamasından önce çerçeve üzerindeki toz tamamen giderilmelidir.
Kaplama, kullanımdan önce proses gerekliliklerine uygun şekilde filtrelenmeli; püskürtme tabancaları, boru hatları ve kaplama besleme sistemleri düzenli olarak temizlenmelidir.
Püskürtme tabancası mesafesinin, ortam sıcaklığının ve hava akışının uygun şekilde kontrol edilmesi de kuru püskürtmeden kaynaklanan yüzey pürüzlülüğünü azaltabilir.
9. Renk Farklılıkları ve Tutarsız Parlaklık
9.1 Kusurun Görünümü
Aynı kompozit çerçevenin farklı bölgelerinde veya farklı üretim partileri arasında renk tonu, parlaklık seviyesi ya da yerel yüzey görünümü açısından farklılıklar ortaya çıkabilir.
Bu kusurlar özellikle siyah veya koyu renkli PV çerçevelerde ve yüksek görünüm kalitesi gerektiren ürünlerde daha belirgindir.
9.2 Yaygın Nedenler
Olası nedenler şunlardır:
- Kaplamanın yeterince karıştırılmaması;
- Farklı kaplama partileri arasındaki değişkenlik;
- Düzensiz film kalınlığı;
- Püskürtme parametrelerindeki değişiklikler;
- Kürleme sıcaklığı veya süresindeki farklılıklar;
- Alt tabaka rengindeki değişkenlik;
- Püskürtme ortamındaki önemli değişiklikler.
9.3 Çözümler
Kaplama kullanılmadan önce iyice karıştırılmalı ve aynı üretim partisi içinde mümkün olduğunca aynı hammaddeler ve uygulama koşulları korunmalıdır.
Film kalınlığı, püskürtme mesafesi, püskürtme hızı ve kürleme koşulları da sabit tutulmalıdır.
Sıkı renk gerekliliklerine sahip ürünler için standart renk numuneleri, parlaklık standartları ve parti bazlı kontrol prosedürleri oluşturulabilir.
10. Kaplama Çatlaması
10.1 Kusurun Görünümü
Kaplama yüzeyinde ince çatlaklar veya belirgin kırılmalar oluşur. Bu kusurlar kürleme işleminden hemen sonra ortaya çıkabileceği gibi, termal çevrimler veya uzun süreli dış ortam maruziyeti sonrasında da zamanla gelişebilir.
10.2 Yaygın Nedenler
Olası nedenler şunlardır:
- Tek katta aşırı film kalınlığı uygulanması;
- Kaplamanın esnekliğinin yetersiz olması;
- Aşırı kürleme;
- Kaplama ile alt tabakanın termal genleşme özellikleri arasındaki uyumsuzluk;
- Kompozit çerçevenin deformasyona uğraması;
- Astar ve son kat kaplama sistemleri arasındaki uyumsuzluk.
10.3 Çözümler
Uygun film kalınlığı korunmalı; iyi esneklik, hava koşullarına dayanıklılık ve kompozit alt tabakayla uyumluluk sağlayan bir kaplama sistemi seçilmelidir.
Uzun süreli dış ortam kullanımı için tasarlanan PV kompozit çerçevelerde, kaplama sistemi yalnızca başlangıçtaki görünümüne göre değerlendirilmemelidir. Bunun yerine termal çevrim, nemli ısı ve UV yaşlandırma gibi güvenilirlik testleriyle de doğrulanmalıdır.
11. Yetersiz Kürleme veya Yapışkan Yüzey
11.1 Kusurun Görünümü
Belirtilen kürleme süresi tamamlandıktan sonra kaplama yumuşak veya yapışkan kalır. Yüzey kolayca toz tutabilir, basınç izleri oluşabilir ya da ambalajlama ve sonraki montaj işlemleri olumsuz etkilenebilir.
11.2 Yaygın Nedenler
Olası nedenler şunlardır:
- Yetersiz kürleme süresi;
- Kürleme sıcaklığının çok düşük olması;
- İki bileşenli kaplama sisteminde yanlış karışım oranı kullanılması;
- Aşırı kaplama kalınlığı;
- Düşük ortam sıcaklığı veya yüksek nem;
- Kaplamanın kullanılabilir karışım ömrünü aşmış olması;
- Kaplama bileşenlerinin yeterince karıştırılmaması.
11.3 Çözümler
Uygulama sırasında önerilen karışım oranı, karıştırma prosedürü, ön reaksiyon süresi, kullanılabilir karışım ömrü ve kürleme koşulları kesinlikle kontrol edilmelidir.
Fırınlama veya ısıl kürleme işlemlerinde, yalnızca kürleme ekipmanının gösterdiği hava sıcaklığına güvenmek yerine iş parçasının gerçek sıcaklığına dikkat edilmelidir.
Kürleme sıcaklığının, kürleme süresinin ve üretim çevrimi parametrelerinin kaydedilmesi, farklı üretim partileri arasındaki tutarlılığın artırılmasına yardımcı olabilir.
Sonuç
PV kompozit çerçevelerin sprey kaplama kalitesi tek bir parametreyle belirlenmez. Bunun yerine alt tabaka, kaplama malzemesi, püskürtme ekipmanı, uygulama ortamı ve proses koşullarının birleşik etkilerinin sonucudur.
Akma, portakal kabuğu görünümü, iğne delikleri, kabarcıklar, yetersiz yapışma, düzensiz film kalınlığı, renk farklılıkları ve çatlama gibi yaygın kusurlar; uygun alt tabaka ön işlemleri, kararlı kaplama hazırlama süreçleri, optimize edilmiş püskürtme parametreleri ve kontrollü solvent uçurma ile kürleme koşulları sayesinde genellikle önemli ölçüde azaltılabilir.
PV kompozit çerçevelerin seri üretiminde, uygun bir kaplama sisteminin kararlı ve tekrarlanabilir bir püskürtme prosesiyle birleştirilmesi; kaplama kusurlarının azaltılması, görünüm tutarlılığının iyileştirilmesi ve genel üretim veriminin artırılması açısından büyük önem taşır.